由 Alyssa Fleurette | 11 月 2, 2026 | 工业绩效
本文面向需要计算 OEE、并为每台设备设定或论证基准节拍的工厂厂长、生产经理、工艺工程师和持续改善负责人。很多工厂在开始统计时只定一次基准,之后便再也不管:基准节拍究竟应该取设备厂商的额定速度、实际观测到的最佳节拍,还是工艺路线中的标准工时?选错了,性能开动率可能被扭曲好几年。本文讨论如何做出这个选择。 要点性能开动率完全取决于所选的基准节拍。厂商速度、最佳保持节拍或标准工时:三个数字,三个 OEE。基准定得太低会掩盖降速和微停机。每个产品一个基准,依据事实修订并留档。 为什么基准节拍决定了性能开动率...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业绩效
本文面向实行两班或三班制的工厂厂长、生产经理、持续改善负责人和设备维护负责人:你们每周都会发现,夜班的 OEE 总是达不到白班的水平。本文回答三个问题:这个差距是真实存在的,还是测量方式造成的;差距通常来自哪里;哪些日常机制可以缩小差距,而不是把班组对比变成追责。 要点只有测量规则一致,班组之间的 OEE 对比才有意义。交接班、人员配置、夜间无维修和调机参数解释了大部分差距。将 OEE 分解为时间开动率、性能开动率和合格品率,才能找到方向。简短、共享的日常机制可以缩小差距,而不会让班组彼此对立。...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业维护
本文面向中小型制造企业的维护负责人、工厂厂长、生产总监和生产经理,以及持续改进和工艺方法负责人:他们正在建立或改进维护看板。本文说明哪些生产数据真正应该放进维护看板(带时长和原因的停机、微停机、可用率、基于自动时间戳计算的 MTBF 和 MTTR),哪些应该舍弃,以及每天由谁查看哪些数据。 要点维护看板只需要少量直接来自设备的数据。带时长和原因的停机是所有其他指标的基础。MTBF 和 MTTR 只有基于自动时间戳才可靠。每个指标都需要负责人和固定的查看频率。 Alphalink 对数字化维护平台的观点 Alphalink...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业绩效
本文面向工厂厂长、生产经理、工厂财务控制人员以及持续改进负责人。他们谈论的是同一条产线,却使用不同的单位:车间说分钟和 OEE 百分点,财务说每件成本。本文说明如何把停机、微停、换型和废品换算成每件成本,以及如何用实测设备时间而不是标准工时来支撑成本核算。 要点单位成本往往基于标准工时,而不是实际消耗的时间。每一分钟停机、微停或换型都有可计算的成本。把这些分钟分摊到合格品上,就能按原因解释成本差异。实测设备时间让成本核算更可靠。 成本核算对车间的期待 法国会计师事务所 Tree Partners 在其网站上发表了...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业绩效
本文面向工厂厂长、生产总监和生产经理,以及持续改进、维护和工艺方法负责人:他们希望提升产线产出,首先需要弄清产能究竟被卡在哪里。本文说明为什么负荷最高的设备不一定是瓶颈,如何用实测的停机、微停机和节拍时间找到真正的瓶颈,以及之后如何持续监控。 要点计划负荷最高的设备不一定是瓶颈。微停机、节拍漂移和堵塞会让真正的瓶颈出现在别处。上游排队、下游缺料和高运行时间占比会暴露瓶颈。瓶颈损失的一分钟,就是整条产线损失的一分钟。 skillbyte 对瓶颈管理的观点 skillbyte GmbH...
由 Alyssa Fleurette | 11 月 2, 2026 | 精益生产
本文面向正在筹备或修订生产价值流图(VSM)的工厂厂长、生产经理,以及持续改进、精益、工艺和设备维护负责人。方法本身大家都熟悉,薄弱环节通常在数据:周期时间、可用率、换型时间和停机往往是估算的,或直接照搬工艺路线。本文讨论如何用实测的设备数据填写数据框,以及这会如何改变瓶颈判断和未来状态。 要点理论周期时间和统一的可用率会让价值流图过于乐观。几乎所有数据框都缺少微停,而微停会消耗大量产能。实测值可能把瓶颈转移到另一道工序。每个数值都标注为实测、计算或估算。 Balane 对价值流分析的观点:标注每个数字的来源 Balane...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业绩效
本文面向每周都要开具不合格品报告、却总是看到同样缺陷反复出现的质量经理、生产经理、持续改进负责人和工厂厂长。本文讨论一个具体问题:如何把每一份不合格品报告与缺陷发生前设备的状态(停机、重启、换型、微停、降速)关联起来,让原因分析从测量到的事实出发,而不是依靠记忆。 要点不合格品报告描述零件,却很少记录生产它的设备状态。重启、换型和微停常常发生在废品之前。准确的时间戳可以找回缺陷前的设备时间窗口。把废品和停机放在一起看,纠正措施和 OEE 改进更有针对性。 结构完整的报告,往往缺少设备背景 Lumivi...
由 Alyssa Fleurette | 11 月 2, 2026 | 精益生产
本文面向正在筹备 SMED 项目、需要决定从哪里入手的工厂厂长、生产经理以及持续改善、工艺和维护负责人:从哪条产线、哪个产品、哪一种切换开始?在缩短任何一次换型之前,应先弄清楚一个月内所有换型的真实代价,并用这些测量数据确定日后评判项目的基准。 要点最长的换型不一定是每月消耗工时最多的换型。连续几周测量每次换型,可以看清频次、关键切换和班次差异。到第一件合格品的时间也属于换型。在第一次 SMED 改善活动之前,按书面规则锁定基准。 Induscor Partners 的观点:在真正受限的地方实施 SMED Induscor...
由 Alyssa Fleurette | 11 月 2, 2026 | 精益生产
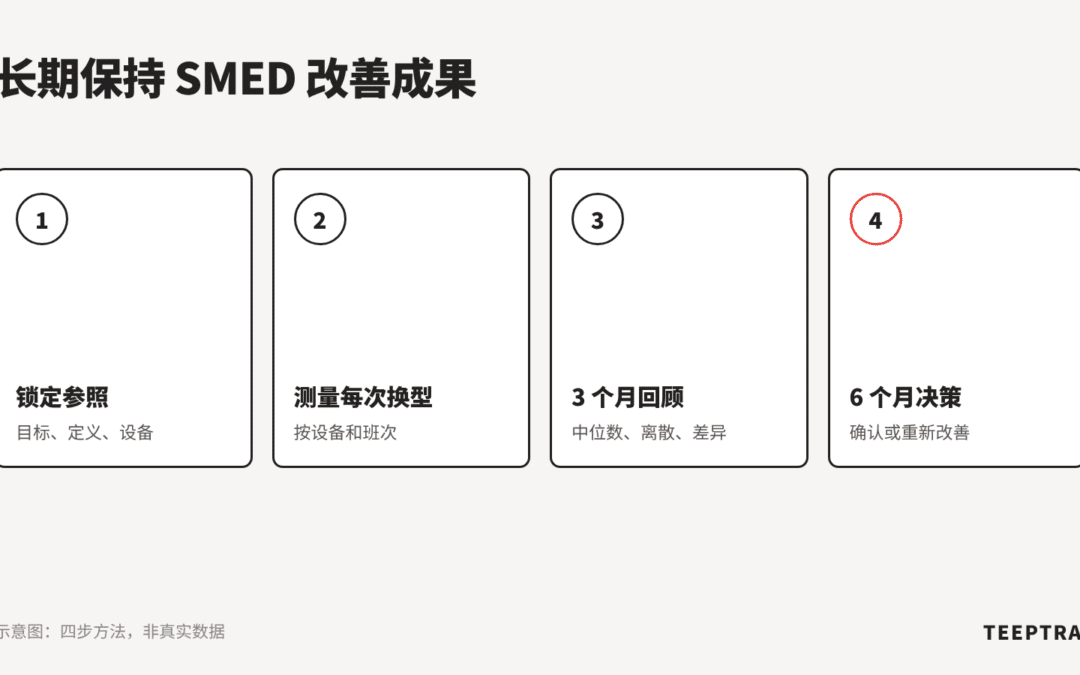
本文面向已经完成 SMED 项目、并希望六个月后换型时间的改善依然有效的生产经理、工艺工程师、持续改进负责人和工厂厂长。SMED 项目本身的方法已有大量资料,但项目之后的事情却很少有人讲清楚:项目组撤离之后,如何逐台设备确认换型依然保持在短时间内?换型时间重新变长时又该怎么办? 要点SMED 项目的收益常在几个月内悄悄流失。要按设备和班次跟踪每一次换型,并沿用项目期间的规则。3 个月和 6 个月回顾决定:确认标准,或开展专项改善。张贴标准、培训新人和简短的例行机制让收益得以保持。 SMED 方法对项目之后的要求...
由 Alyssa Fleurette | 11 月 2, 2026 | 精益生产
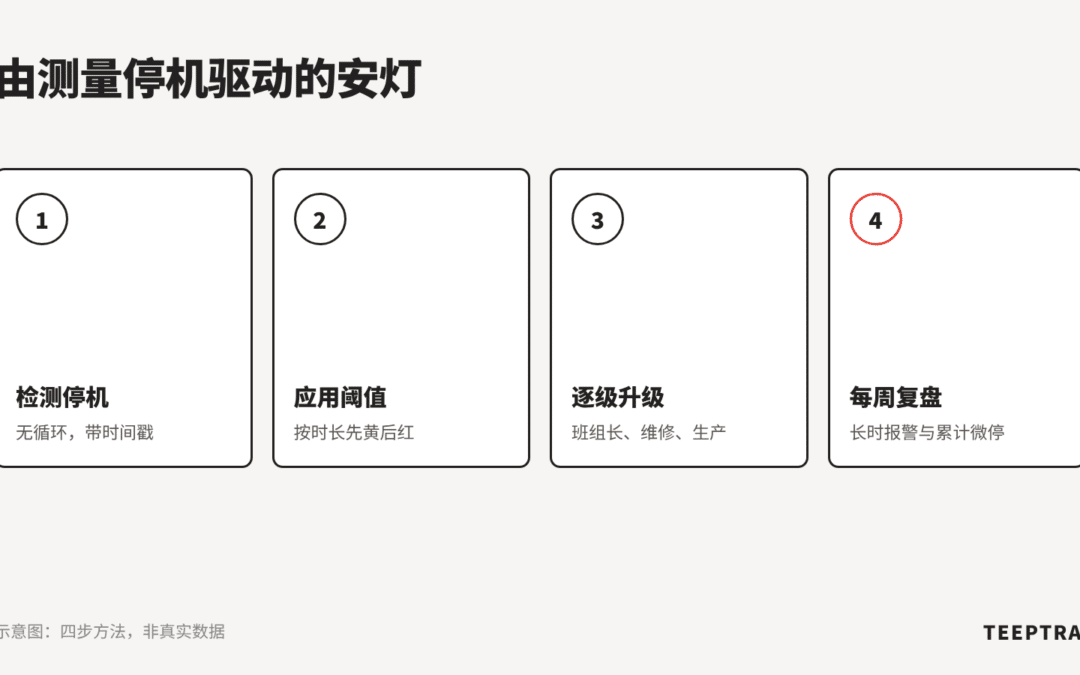
本文面向已经部署或准备部署安灯系统的工厂厂长、生产经理、设备维护和持续改善负责人,帮助他们让安灯在六个月后依然有人使用。本文讨论一个实际问题:如何用设备自动上报的停机来驱动安灯,设定什么阈值,以及如何组织响应,让报警带来行动,而不是让人习以为常。 要点只依靠操作员呼叫的安灯会漏掉设备停机和短停机。设备信号说明产线何时停,操作员说明为什么停。书面规定、与循环时间挂钩的黄红阈值,可避免持续报警。每个报警都有负责人,累计的微停在 OEE 复盘中处理。 安灯的价值取决于触发它的信号 法国工业绩效咨询公司 Pulsa 在其博客上发表了...


