由 Alyssa Fleurette | 11 月 2, 2026 | 精益生产
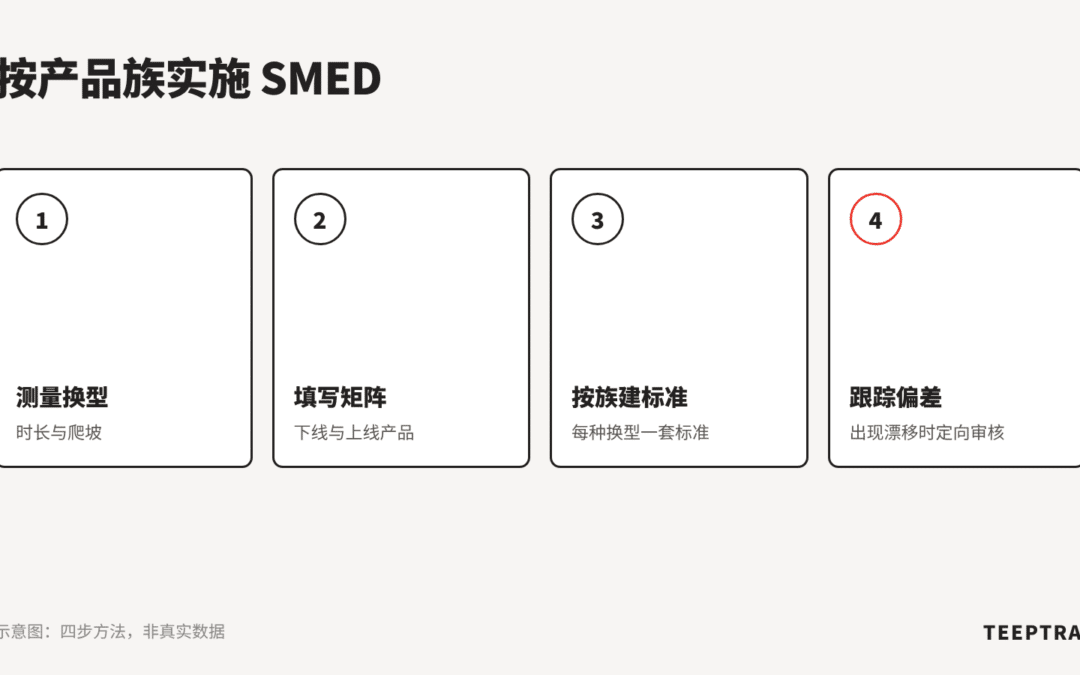
本文面向管理多品种产线的生产经理、工艺工程师、持续改进负责人和工厂厂长:同一台设备上要切换多种规格、材料或模具。在这样的产线上,一套统一的 SMED 标准往往行不通,因为规格切换和材料切换几乎没有共同点。本文讨论一个具体问题:如何根据真实测量到的换型数据把产品分成产品族,再为每种换型类型编写并维持标准。 要点多品种产线上,一套统一的 SMED 标准难以维持。“从 / 到”矩阵能揭示真实的技术族。按产品族和换型类型分别编写标准。按产品族跟踪偏差,能保护 OEE。 SMED 方法的要点,以及多品种产线的局限 Serago P....
由 Alyssa Fleurette | 11 月 2, 2026 | 数据与分析
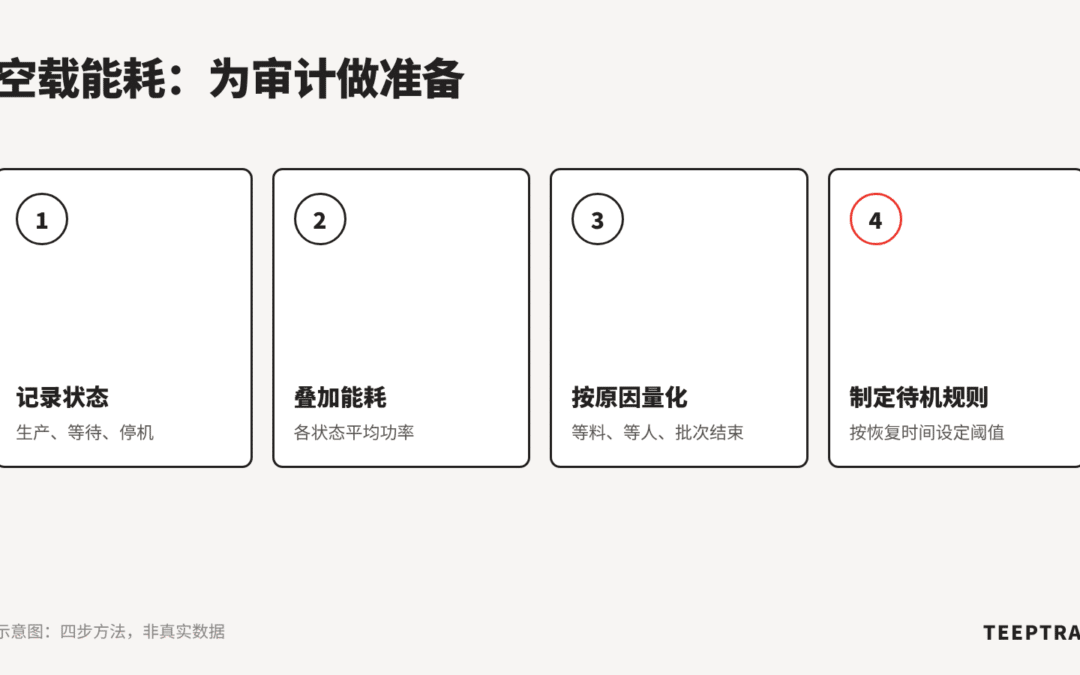
本文面向厂长、能源经理、维护经理、生产经理和持续改进负责人:你们正在准备能源审计,或者想了解设备不生产时到底消耗了多少能源。本文回答一个具体问题:如何测量设备的空载和待机能耗,并把它与真实生产状态(运行、等待、停机)关联起来,带着事实而不是估算去做审计。 要点等待或停机的设备仍在消耗能源。没有设备状态历史,负荷曲线说明不了什么。把状态与能耗交叉分析,可按等待原因量化基础负荷。能源审计由此从测量事实出发。 能源审计:一项推动测量的义务 Orki 是一家法国公司,帮助工业企业管理能源消耗和排放(软件平台、专属专家、培训)。该公司发表了...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业绩效
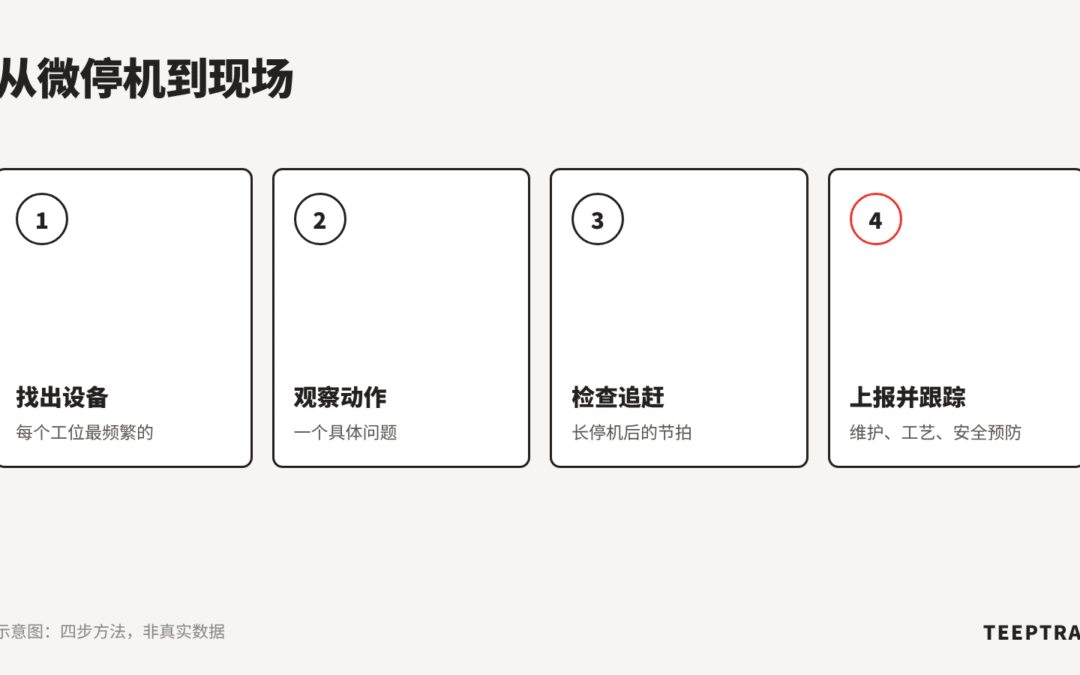
本文面向班组长、主管、生产经理、持续改进负责人和 EHS 负责人,帮助他们更清楚地了解工位上真实发生的事情。本文回答一个具体问题:微停机和设备停机能揭示操作工在标准之外做了哪些动作(清理卡料、补料、追赶节拍),一线管理者如何利用这些数据有针对性地观察并上报正确的问题。本文不是医学文章:设备数据既不测量姿势,也不测量疼痛。 要点很多微停机背后都有操作工的介入。停机后追赶节拍很少被统计。停机数据指出该看哪里,但不做任何诊断。解决反复出现的微停机,同时有利于绩效和工位。 一线管理者:处在要求与真实工作之间 Moovency...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业维护
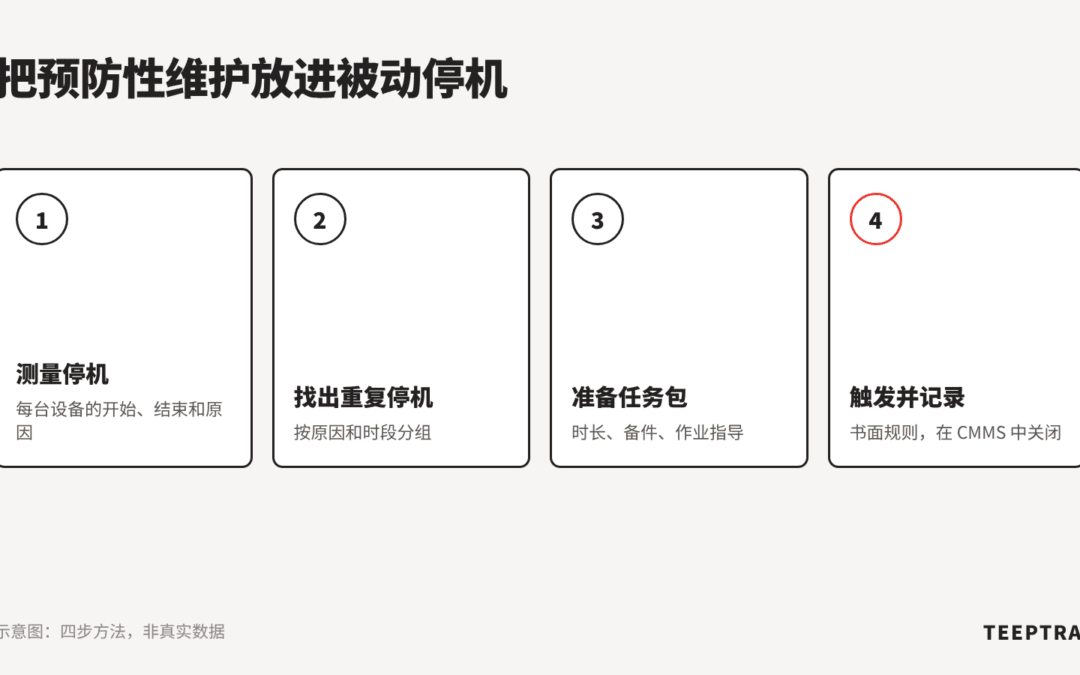
本文面向维护经理、生产经理、工厂厂长和持续改进负责人:你们的预防性维护计划因为“产线不能停”而一周周往后推。本文回答一个具体问题:如何利用工厂本来就会遇到的被动停机(等料、上游故障、缺人、批次提前结束),提前完成事先准备好的预防性维护任务,并以真实的设备停机历史为依据。 要点预防性维护常因设备停机未确认而拖延。反复出现的被动停机,只要时长被测量,就是可用窗口。事先准备的任务包可以立即开始。CMMS 负责记录,停机测量帮助选择窗口。 设备每天都在停,预防性维护为何仍然拖延 法国设备维护管理软件(CMMS)厂商 Enearis...
由 Alyssa Fleurette | 11 月 2, 2026 | 精益生产
本文面向生产经理、排产员、计划员,以及工艺和持续改进负责人,帮助他们不仅让换型更快,也让换型计划更准。文章说明为什么换型时间取决于订单顺序,如何用实测换型数据建立真实的换型矩阵,以及计划部门能从中学到什么。 要点换型时间取决于从哪个产品换到哪个产品。换型矩阵记录每个组合的时长,包括爬坡。矩阵应基于实测换型,包含中位数和离散程度。这样排产计划才能基于产线的真实情况。 Future Factory 如何看待换型时间 Fanny Dobrenova 为 Future Factory GmbH 撰写了文章 Rüstzeiten...
由 Alyssa Fleurette | 11 月 2, 2026 | 数据与分析
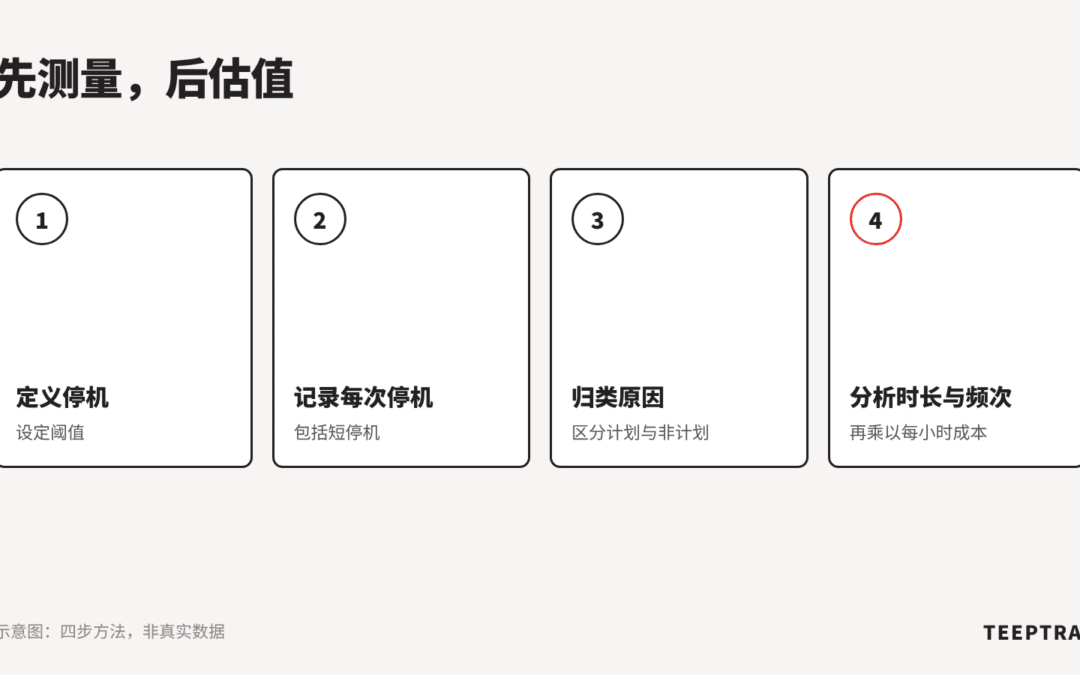
本文面向工厂厂长、生产总监与生产经理、工厂财务控制人员,以及维护和持续改进负责人,帮助他们得出经得起推敲的停机成本。文章聚焦许多计算中靠估算而非测量得来的那个因素:停机小时数本身。这些小时数从哪里来?如何测量停机的时长与频次(包括短停机)?当这些小时数是测量值而不是估算值时,成本计算会发生什么变化? 要点停机成本等于每小时成本乘以停机小时数。这些小时数常靠估算,短停机往往缺失。分别测量时长与频次,包括重启阶段。先测量,后估值:对策才能匹配停机模式。 LEMCON TECH 如何看待停机成本 LEMCON TECH...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业绩效
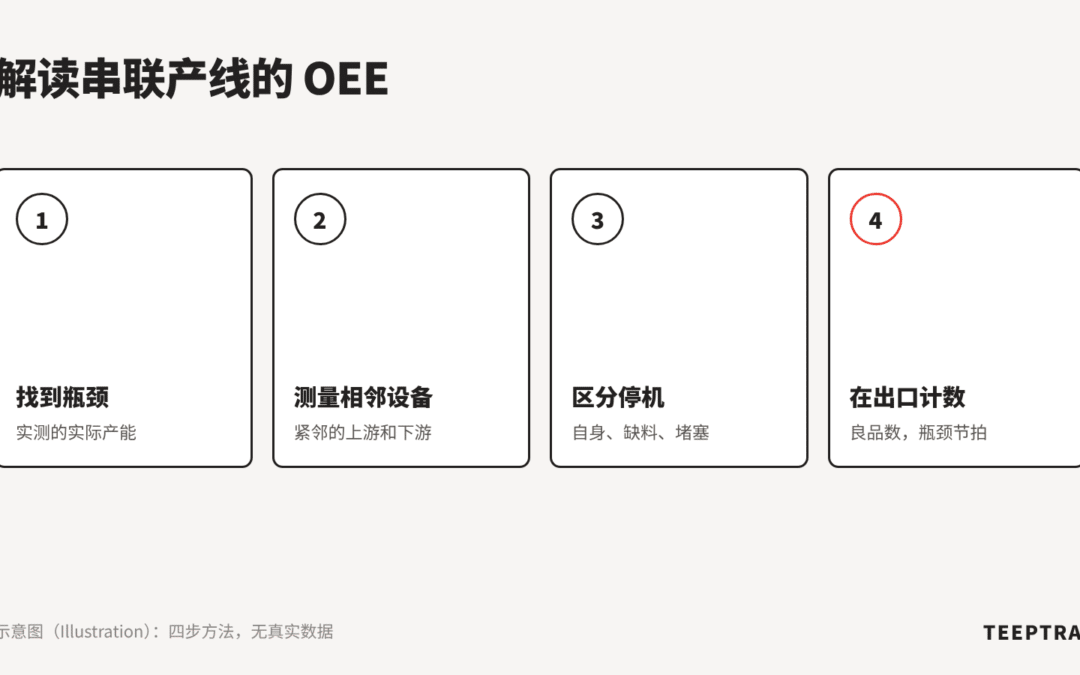
本文面向生产经理、工艺工程师、持续改善负责人和工厂厂长:他们管理的是由多台设备串联而成的产线(机加工、装配、灌装、包装)。本文回答一个在跟踪产线 OEE 时必然出现的问题:应该测量每台设备、最后一台,还是只测一台?一个依赖于其他所有设备的数字又该如何解读? 要点产线 OEE 既不是单机 OEE 的平均值,也不是乘积。瓶颈决定基准节拍,需要通过测量来确认。缺料和堵塞是被动停机,不是故障。测量瓶颈及相邻设备,才能找准行动计划。 为什么产线 OEE 不是各设备 OEE 的平均值...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业绩效
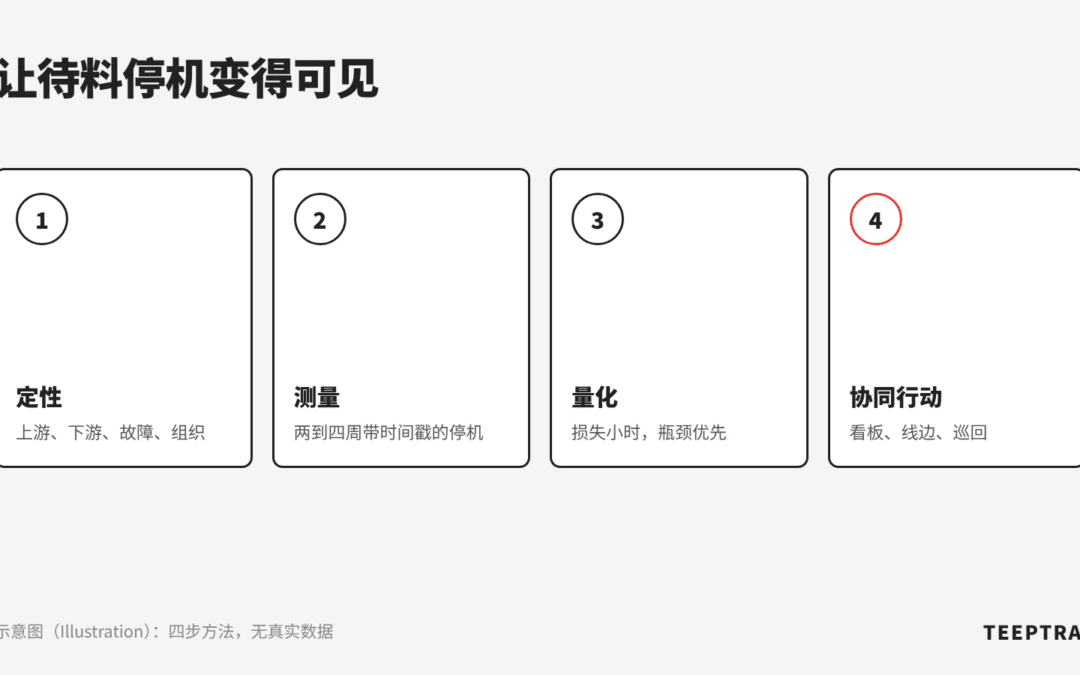
本文面向工厂厂长、生产经理、持续改善负责人以及厂内物流负责人:他们经常看到设备停着,却没有任何故障报告。本文说明如何对待料停机进行定性,将其与故障区分开,进行量化,并把它变成生产与物流之间基于事实的对话,而不是互相指责。 要点待料与故障一样,属于可用率损失。区分上游等待、下游堵塞、故障和组织性停机。量化损失的小时数,优先关注瓶颈设备。用实测停机数据有针对性地优化看板、线边和巡回。 一项没人认领的损失...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业绩效
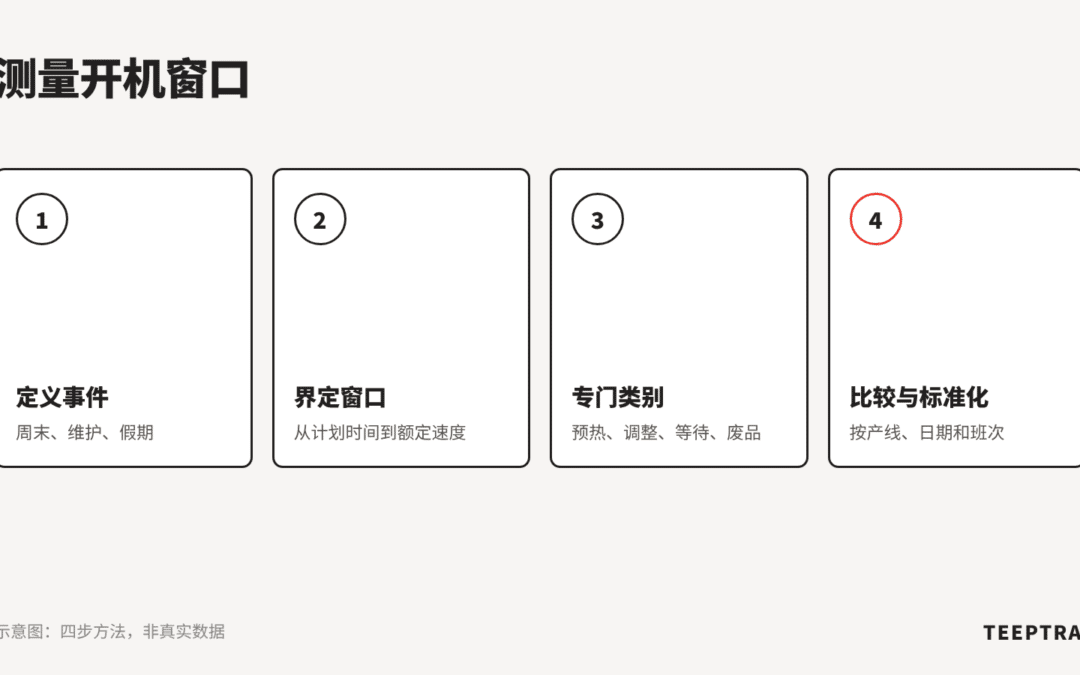
本文面向工厂厂长、生产经理、设备维护经理和持续改进负责人:你们会发现,周一早上或计划停机后的重启,从来不像普通班次。文章拆解开机损失(预热、调整、爬坡、开机废品),说明如何单独测量这些损失,以及如何建立开机标准。 要点预热、调整、爬坡和废品分散在 OEE 的各个要素中。周一早上和计划停机后的重启,成本高于普通班次。明确的开机窗口让这些损失可以单独测量。开机标准主要减少每次开机之间的波动。 一种没人单独测量的损失...
由 Alyssa Fleurette | 11 月 2, 2026 | 精益生产
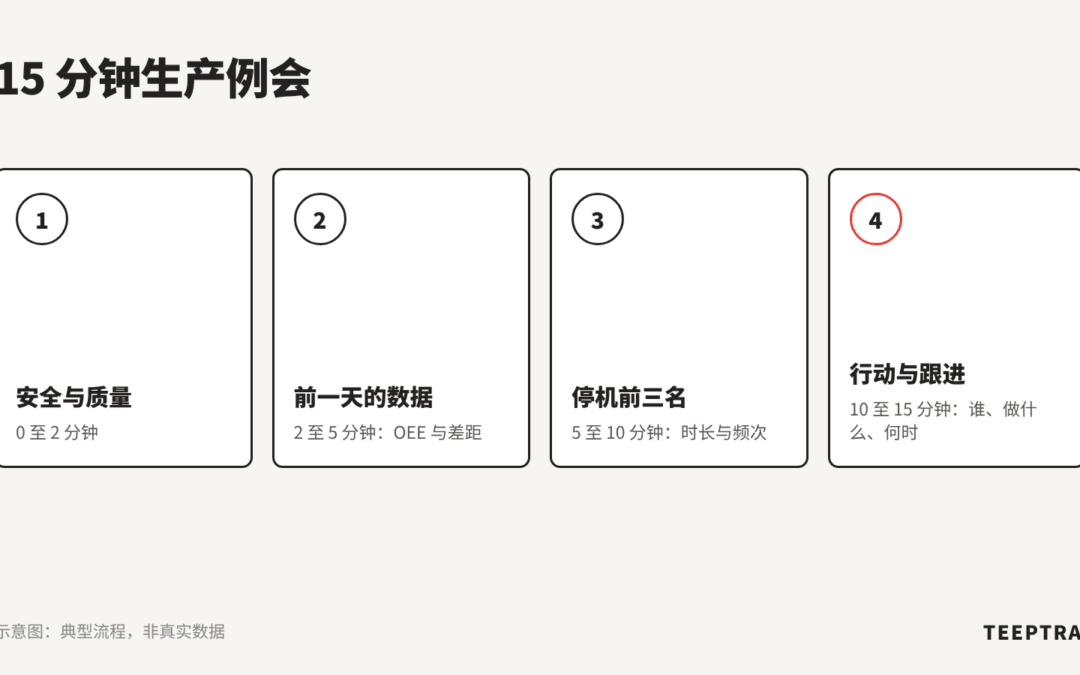
本文面向每天早上主持或参加生产例会的工厂厂长、生产经理、车间主任和持续改进负责人。文章提出一个 15 分钟的会议形式,只依靠一种原材料:前一天的停机数据。内容包括逐分钟流程、应展示的数据、如何选出前三名停机、如何分配行动、常见错误以及与可视化管理的关系。 要点前一天的数据会前准备好,15 分钟就够。每条产线五个数据:OEE、停机时间、前三名、微停、废品。前三名每项都有行动、责任人和日期。产线看板展示的正是会上讨论的内容。 数据准备好,15 分钟就够了 一场持续 40...


