由 Alyssa Fleurette | 11 月 3, 2026 | 精益生产
本文面向中小型制造企业的总经理、工厂厂长、生产总监与生产经理,以及精益、持续改进和维护负责人,帮助他们不只是说出浪费,而是用数字把浪费量化出来。文章深入讨论八大浪费中的一种:等待,并且聚焦于最容易客观测量它的地方,即每一台设备。一台设备因为等待物料、放行、操作员或维修人员而停了多少分钟?当这些分钟是测量值而不是估算值时,浪费分析会发生什么变化?...
由 Alyssa Fleurette | 11 月 3, 2026 | 精益生产
本文面向已经在跟踪 OEE、却发现月度回顾之后变化不大的工厂厂长、生产总监和生产经理、班组长,以及精益、持续改善和设备维护负责人。文章说明如何判断一家工厂的 OEE 只是被汇报还是真正被使用,以及如何把它转化为班组会议和具体措施。 要点OEE 的月度数值是结果指标。按设备和班次测量后,它就成为管控指标。阈值、责任人和截止日期把损失变成措施。在同一个实测 OEE 上检查效果。 TeamThink 如何区分结果指标与管控指标 德国精益管理咨询公司 TeamThink 专注于生产和间接部门的精益管理。Weert...
由 Alyssa Fleurette | 11 月 3, 2026 | 工艺优化
本文面向在产线旁主持 QRQC 或简短问题解决会议的质量负责人、生产经理、工厂厂长和持续改进负责人。本文回答一个具体问题:QRQC 应该带上哪些按设备记录的停机和废品数据,才能让分析从事实而不是记忆出发?又如何在不增加团队负担的前提下整理这些数据? 要点QRQC 要求在现场快速反应,并用事实说话。记忆、手工记录和班末统计都会留下空白。把按设备记录的停机和废品放在同一条时间轴上,指导遏制措施。同一套数据可在下一次 QRQC 上验证措施是否有效。 Edvance Industrial School 的观点:质量是贯穿全厂的支柱...
由 Alyssa Fleurette | 11 月 3, 2026 | 工艺优化
本文面向工厂厂长、生产总监和生产经理、计划与排产负责人,以及维护和持续改进团队,尤其是那些经常看到已经确认的交货期最终在车间无法兑现的读者。本文说明为什么交货期的可靠程度取决于制定计划时所用的产能数据,以及如何在计划系统中用设备的实测可用性取代理论产能。 要点许多交期延误源于销售与计划之间的接口。计划系统往往使用额定产能,而不是实测可用性。停机、微停机和实际换型时间并不在主数据中。实测的可计划小时数让交期承诺更可靠。 Bernd Vollmüller 如何看待销售与计划之间的衔接 德国生产与维护咨询公司 Vollmüller...
由 Alyssa Fleurette | 11 月 3, 2026 | 工业绩效
本文面向工厂厂长、生产负责人、持续改善负责人和设备维护负责人:你们的设备在运转、没有停机,产量却低于计划。本文讨论 OEE 中最不容易被看见的损失:速度损失,即设备以低于基准节拍的速度运行。 要点设备在运转,也可能明显低于基准节拍。速度损失不会出现在任何停机记录中。降速运行与微停机的原因和对策不同。只有逐件测量才能让节拍差距显现。 设备在运转,不等于按节拍生产 在车间里,正在运转的设备通常被认为状态良好:没有指示灯报警,没有警报,也不需要干预。然而,如果它在同样的时间里只生产了 80 件,而本应生产 100...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业绩效
本文面向需要为来年设定或论证 OEE 目标的工厂厂长、生产总监、持续改善负责人和设备维护负责人。它回答一个看似简单的问题:绩效计划里应该写哪个数字,才能既有挑战性、又可实现,并且真正帮助每天承担目标的团队。 要点85% 是参考值,不是每台设备的目标。可信的目标从可靠的逐台设备基线开始。生产类型决定每台设备的潜力。分阶段推进,以 OEE 百分点表示,每周跟踪。 为什么 85% 的参考值容易误导 85% 这个数字几乎出现在所有关于 OEE 的介绍中。它通常被称为世界级水平,由 90% 的可用率、95% 的性能率和 99.9%...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业绩效
本文面向需要向管理层汇报生产损失的工厂厂长、生产经理、持续改善负责人和工厂财务控制人员。常见的情形是:62% 的 OEE 在会议桌上引不起任何反应,但它背后藏着每年数百小时的产量。本文的目标是把百分比换成管理层每天使用的单位:小时、生产周数、产能。 要点OEE 百分比对管理层说服力有限,小时和周数则一目了然。损失工时等于计划时间减去 OEE 乘以计划时间。隐性产能可以直接与投资或外协方案比较。一页纸、固定定义和测量数据可以避免无谓争论。 为什么 OEE 百分比在管理层会议上不够用 OEE...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业绩效
本文面向负责包装线的生产经理、维修经理、工艺工程师和工厂厂长:灌装、贴标、装箱、码垛。在这些产线上,前端主机往往运行良好,但线尾每个班次会停几十次,每次只有几秒钟。这些微停机几乎从不出现在报表中,却严重拖累 OEE。本文的目标是:弄清它们从哪里产生,如何在不依赖人工记录的情况下测量,以及可以立即采取哪些快速行动。 要点包装线的微停机主要集中在线尾。贴标机、装箱机、输送线、传感器和规格设定是主要来源。没有自动测量,它们在报表中始终看不见。按损失时间做帕累托并验证快速行动,就能降低停机次数。 为什么包装线最容易出现微停机...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业维护
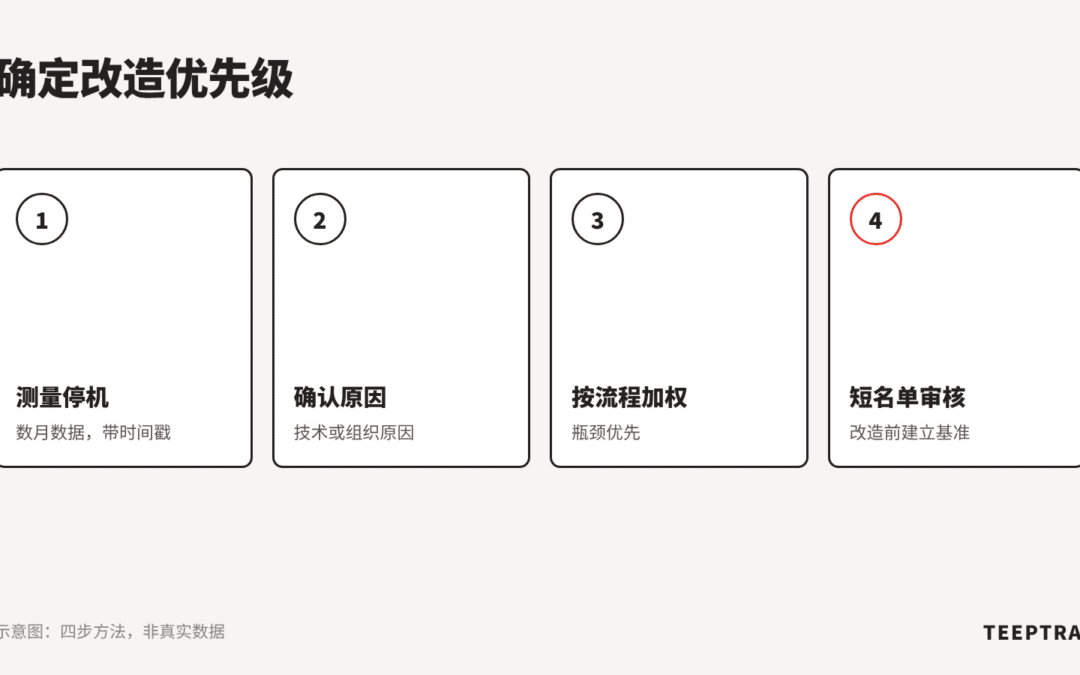
本文面向拥有多台老旧设备、但改造预算有限的工厂厂长、设备维护经理、生产经理和工艺工程师。问题不在于改造是否值得,而在于先从哪台设备开始。经过测量的停机和故障历史,能让决策基于事实,而不是基于最近一次故障留下的印象。 要点最先改造的设备不一定是最老的。排序时只计入技术原因造成的停机。设备在流程中的位置会改变排序。安全优先于任何基于数据的排序。 CIM Atlantique 对设备改造的介绍 CIM Atlantique 是一家总部位于南特和诺曼底的集成商,业务涵盖 AI 视觉、机器人、机械设计和自动化。该公司发布了由 Rémi...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业绩效
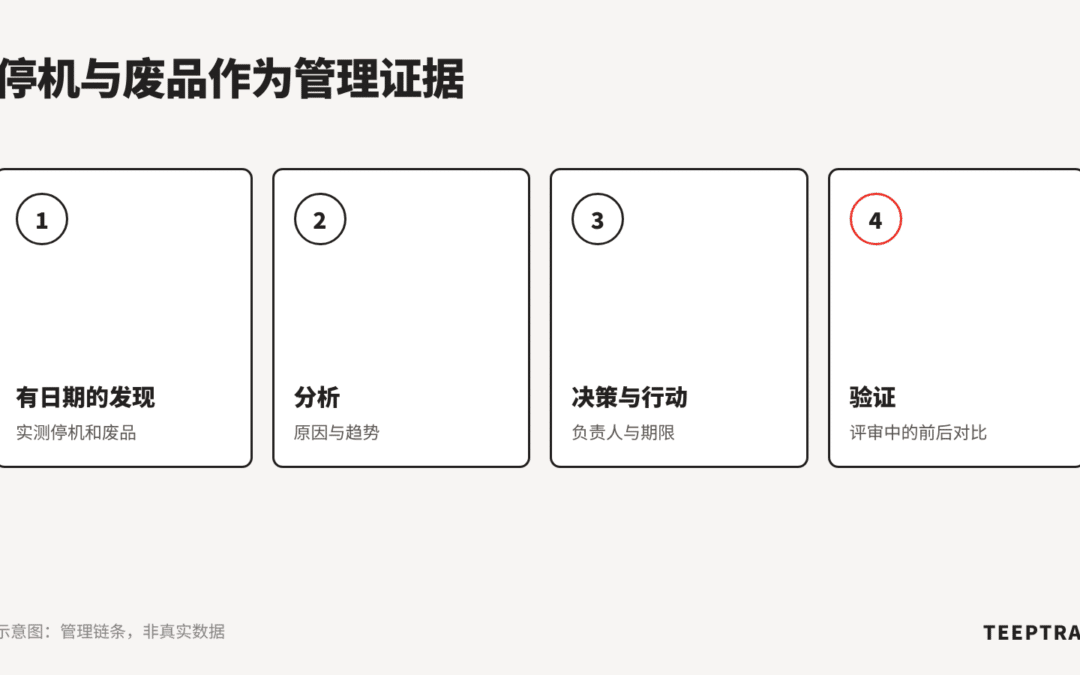
本文面向正在准备向 ISO 9001:2026 过渡、并思考能从车间拿出哪些具体证据的质量经理、生产经理、持续改进负责人和工厂厂长。本文不解读标准本身,而是建议利用工厂已经产生的数据,即设备停机和废品,让“发现、决策、结果”之间的联系变得可见。 要点据 Qualiblog,ISO 9001:2026 强调把信号、决策和结果联系起来。实测的停机和废品数据有日期、客观、可对比。发现、分析、决策、行动、验证的链条可以在车间追溯。标准并未规定设备数据,它只是一种证据手段。 Qualiblog 对新版标准的解读 Jérémy Cicero...


