由 Alyssa Fleurette | 11 月 5, 2026 | 工业维护
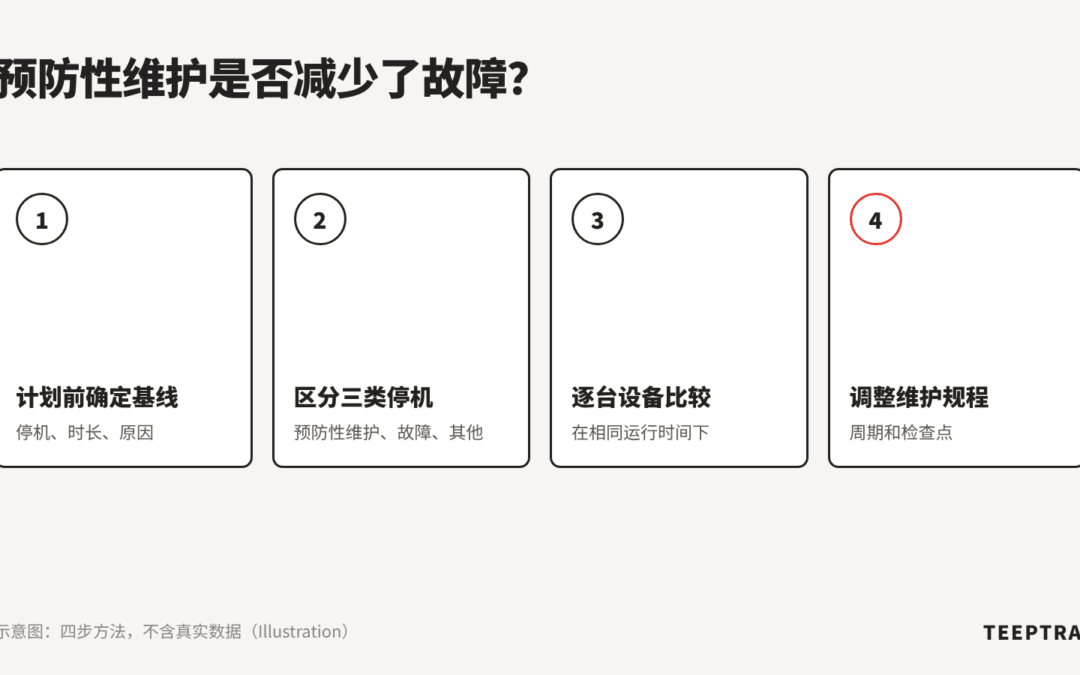
本文面向已经建立预防性维护计划(由内部团队或外部服务商执行)的维护经理、厂长、生产经理和持续改善负责人。几个月之后,他们都要回答一个简单的问题:这个计划有效吗?本文不讨论如何制定计划,而是讨论如何长期跟踪计划:如何逐台设备核实预防性维护是否真正减少了非计划停机,以及效果不理想时该怎么做。 要点计划完成率衡量的是投入,而不是结果。结果指标是每台设备按运行时间折算的非计划停机。预防性维护占用的计划停机时间也要计入评估。基线和稳定的原因清单让比较更可靠。 Tecnia Industries 如何论述维护计划 Tecnia...
由 Alyssa Fleurette | 11 月 5, 2026 | 工业维护
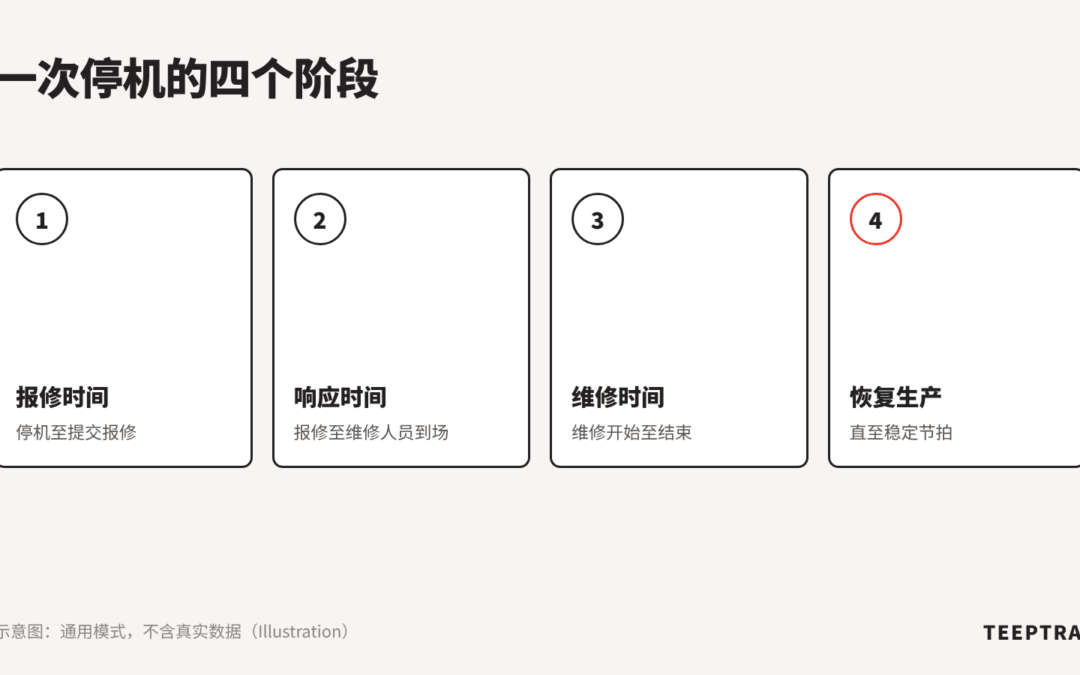
本文面向中小型制造企业的设备维护经理、工厂厂长、生产经理和持续改善负责人:你们使用故障报修单管理维修,却总觉得设备的实际可用性比维护部门的统计数据更差。本文说明为什么故障报修单与实际停机的时长很少一致,如何把一次停机拆分为几个阶段,以及维护部门真正需要哪些停机数据,才能可靠地计算 MTTR 和可用性。 要点故障报修单测量的是工单时间,而不是设备时间。多数报表缺少报修时间和恢复生产时间。没有报修的短时停机不在可用性统计中。停机测量与设备维护软件相辅相成。 EquipPanel 关于中型企业停机与可用性的观点 在...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业维护
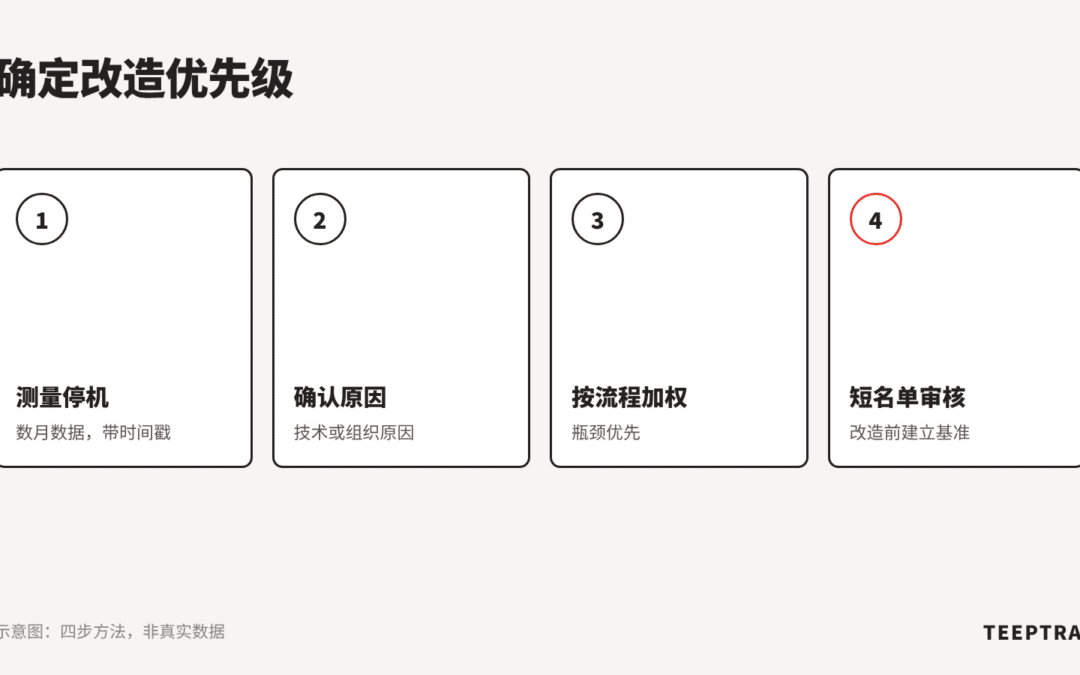
本文面向拥有多台老旧设备、但改造预算有限的工厂厂长、设备维护经理、生产经理和工艺工程师。问题不在于改造是否值得,而在于先从哪台设备开始。经过测量的停机和故障历史,能让决策基于事实,而不是基于最近一次故障留下的印象。 要点最先改造的设备不一定是最老的。排序时只计入技术原因造成的停机。设备在流程中的位置会改变排序。安全优先于任何基于数据的排序。 CIM Atlantique 对设备改造的介绍 CIM Atlantique 是一家总部位于南特和诺曼底的集成商,业务涵盖 AI 视觉、机器人、机械设计和自动化。该公司发布了由 Rémi...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业维护
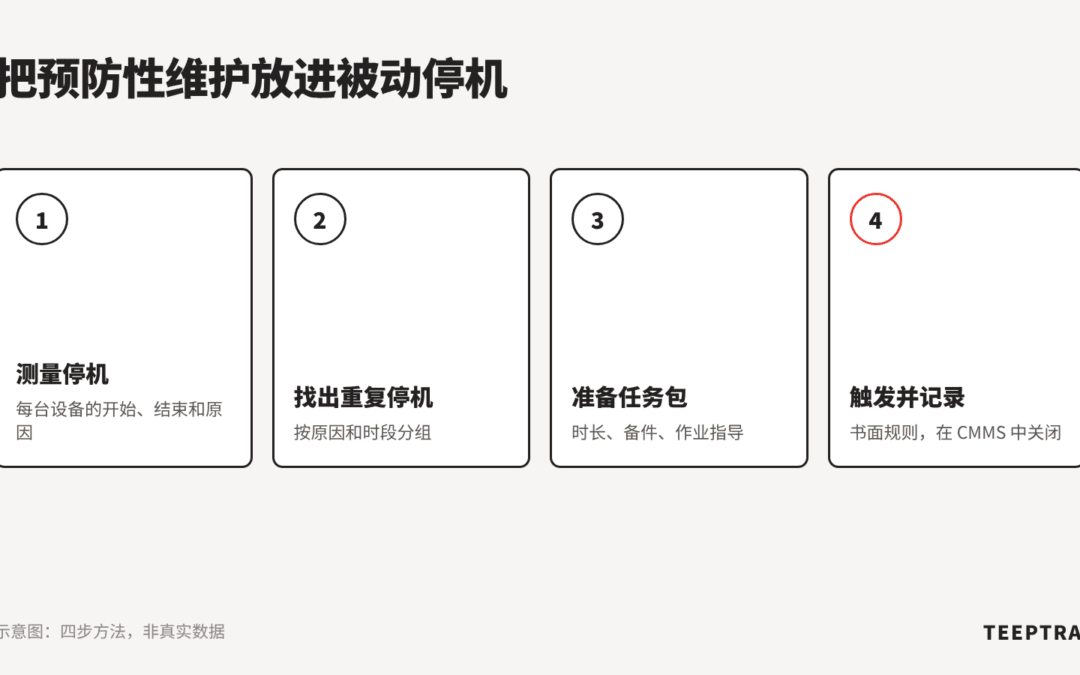
本文面向维护经理、生产经理、工厂厂长和持续改进负责人:你们的预防性维护计划因为“产线不能停”而一周周往后推。本文回答一个具体问题:如何利用工厂本来就会遇到的被动停机(等料、上游故障、缺人、批次提前结束),提前完成事先准备好的预防性维护任务,并以真实的设备停机历史为依据。 要点预防性维护常因设备停机未确认而拖延。反复出现的被动停机,只要时长被测量,就是可用窗口。事先准备的任务包可以立即开始。CMMS 负责记录,停机测量帮助选择窗口。 设备每天都在停,预防性维护为何仍然拖延 法国设备维护管理软件(CMMS)厂商 Enearis...
由 Alyssa Fleurette | 11 月 2, 2026 | 工业维护
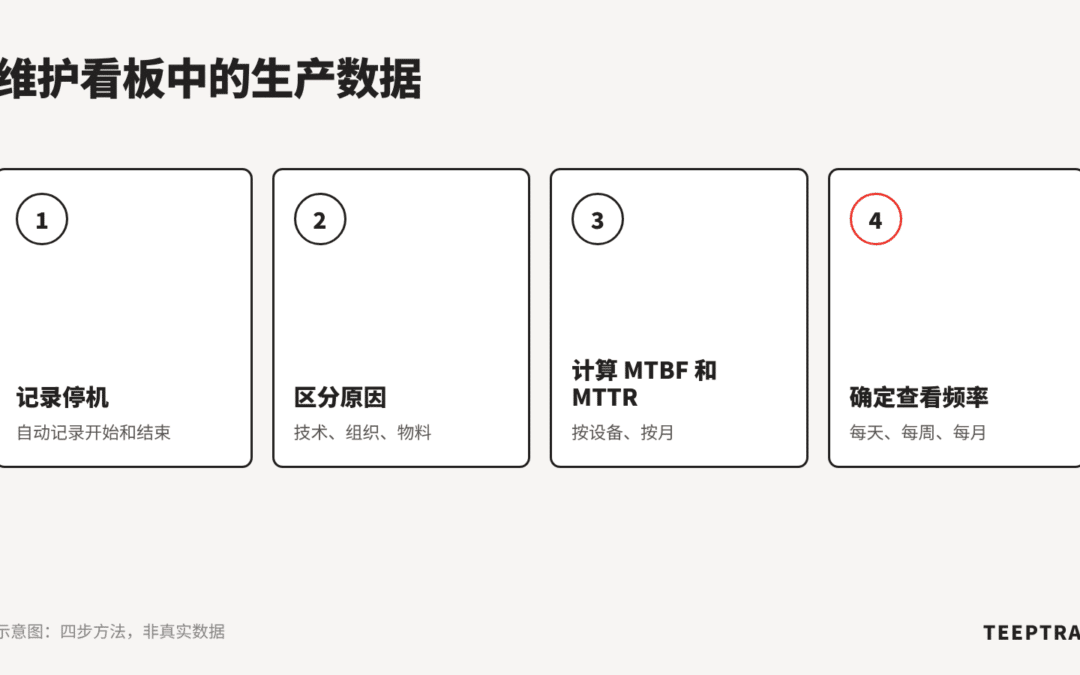
本文面向中小型制造企业的维护负责人、工厂厂长、生产总监和生产经理,以及持续改进和工艺方法负责人:他们正在建立或改进维护看板。本文说明哪些生产数据真正应该放进维护看板(带时长和原因的停机、微停机、可用率、基于自动时间戳计算的 MTBF 和 MTTR),哪些应该舍弃,以及每天由谁查看哪些数据。 要点维护看板只需要少量直接来自设备的数据。带时长和原因的停机是所有其他指标的基础。MTBF 和 MTTR 只有基于自动时间戳才可靠。每个指标都需要负责人和固定的查看频率。 Alphalink 对数字化维护平台的观点 Alphalink...
由 Alyssa Fleurette | 10 月 29, 2026 | 工业维护
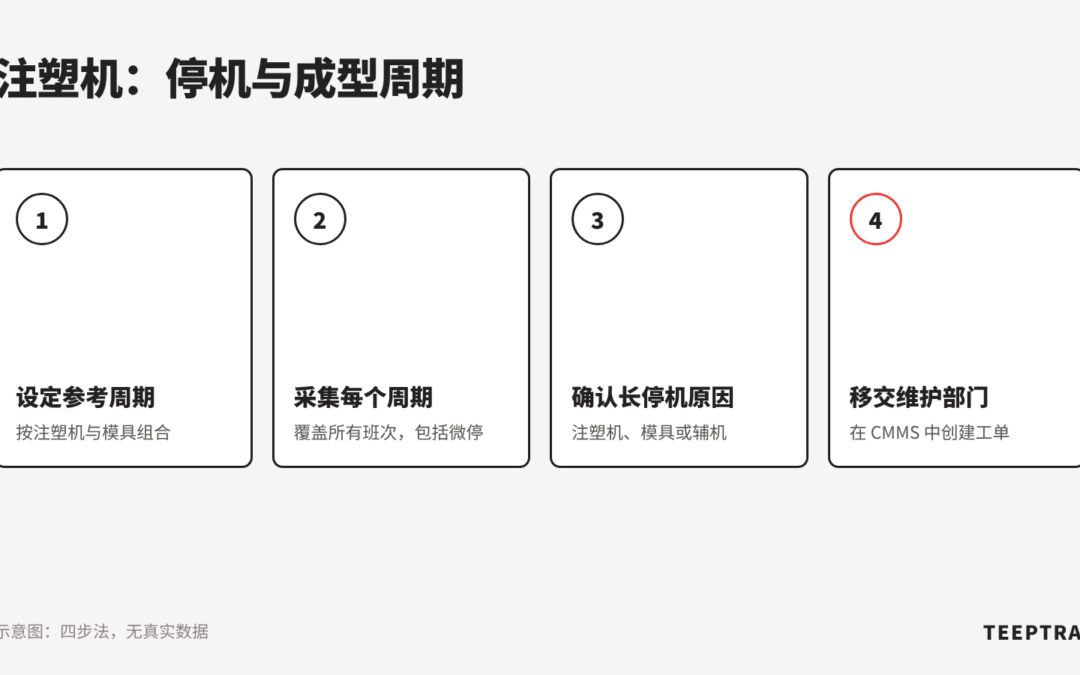
本文面向注塑车间的生产、维护和持续改善负责人,以及管理一批注塑机的工厂厂长。您的设备维护管理系统(CMMS)负责安排预防性维护并保存故障历史,但注塑机还会在几秒钟的短停和悄悄变长的成型周期中损失时间,而这些往往没人申报。本文介绍如何按机台、按模具实时测量这些损失,并把它们与维护工作衔接起来。 要点CMMS 记录申报的停机,并组织维护工作。微停和成型周期漂移几乎从不被申报。每副模具设定参考周期并自动测量,就能让这些损失显现出来。维护部门拿到带时间的事实,历史记录仍保存在 CMMS 中。 CMMS 记录了什么,又漏掉了什么...


