由 Alyssa Fleurette | 10 月 27, 2026 | 工业绩效, 精益生产
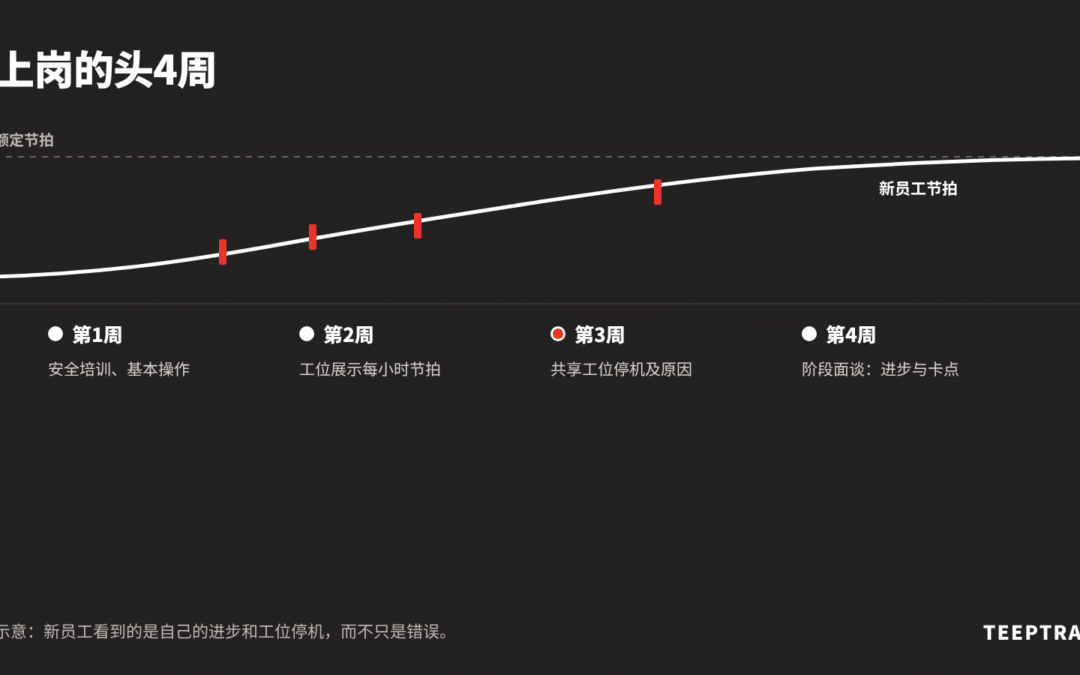
本文写给工厂厂长、生产负责人和制造企业的人力资源负责人。他们招人困难,有时还会看到新员工几周后就离职。 要点在制造业,近一半的招聘计划被认为有难度。上岗头几周往往决定新员工是否留下。工位上的数据让工作清晰可读:进步、停机、何时求助。有记录的停机为技术员节省时间,而技术员是最稀缺的岗位之一。 工厂招聘已经成为一项独立的工作。但招聘并不止于签约。上岗的头几周往往决定了后续走向。在新员工培训这件事上,车间本身就有抓手,包括它如何分享生产数据。 岗位紧缺,但紧缺的方式各不相同 在《工厂招聘:紧缺岗位与雇主吸引力》(法语)一文中,招聘公司...
由 Alyssa Fleurette | 10 月 27, 2026 | 数字化与工业4.0, 精益生产
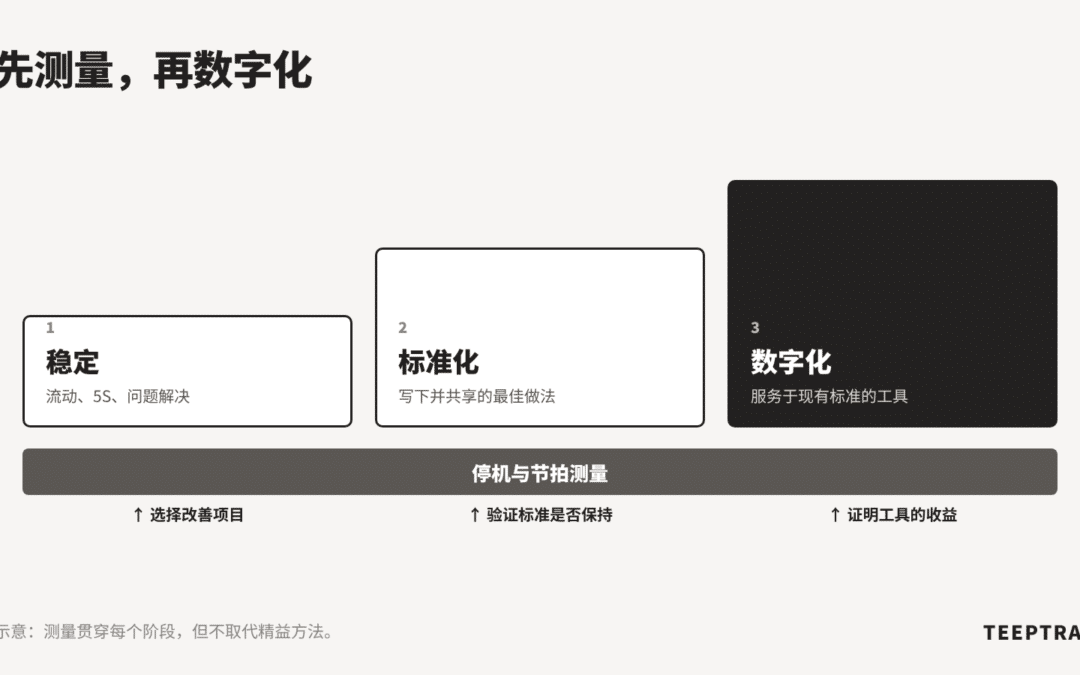
本文写给生产总监、持续改进负责人和工艺负责人。他们正在犹豫:是马上启动数字化项目,还是先夯实精益基础。 要点精益原则分三步:先稳定,再标准化,后数字化。把数字化工具装在不稳定的流程上,只会扩散偏差,而不是纠正。停机清楚、节拍平稳、班组差异有解释:稳定的三个证据。测量停机不等于车间数字化:它告诉你身处哪个阶段。 几乎每家工厂都会遇到这个问题:现在就数字化,还是等车间准备好再说?最可靠的答案可以归结为三个动词,而且顺序不能乱。剩下的问题是:如何判断过程稳定性。正是在这里,测量能发挥作用,而且早在数字化之前。 稳定、标准化、数字化...
由 Alyssa Fleurette | 10 月 27, 2026 | 工艺优化, 精益生产
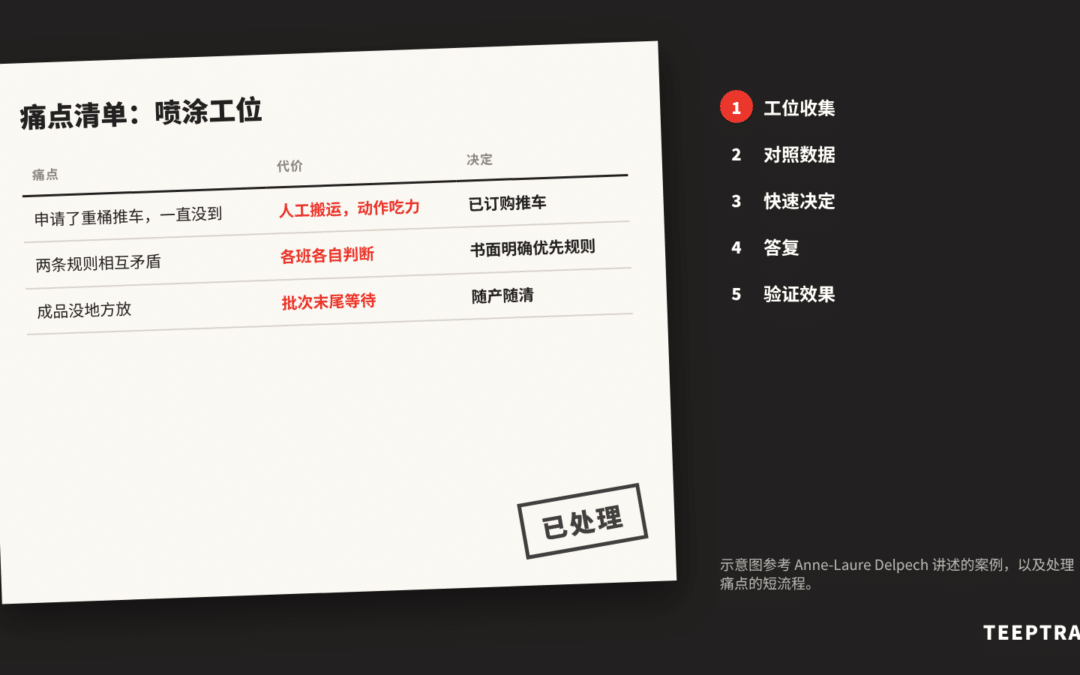
本文写给工厂厂长、生产负责人和车间主任:你们感觉“员工不按规定做”,却说不清到底为什么。 要点谈员工参与之前,先看看操作工每天在绕开什么。反复出现的痛点最终会变成等待、降速或微停机。数据告诉你去哪里,倾听告诉你为什么。快速答复,哪怕是拒绝,也好过沉默。 在认定是员工投入度的问题之前,值得先看看操作工每天都在绕开什么。这些反复出现的小障碍,在精益里有个名字:现场痛点。它们的代价比看上去要高。 和 Mehdi 相处的三十分钟 在《他受够了他的员工》(法语)一文中,持续改进顾问 Anne-Laure Delpech...
由 Alyssa Fleurette | 10 月 27, 2026 | 工业绩效, 数据与分析
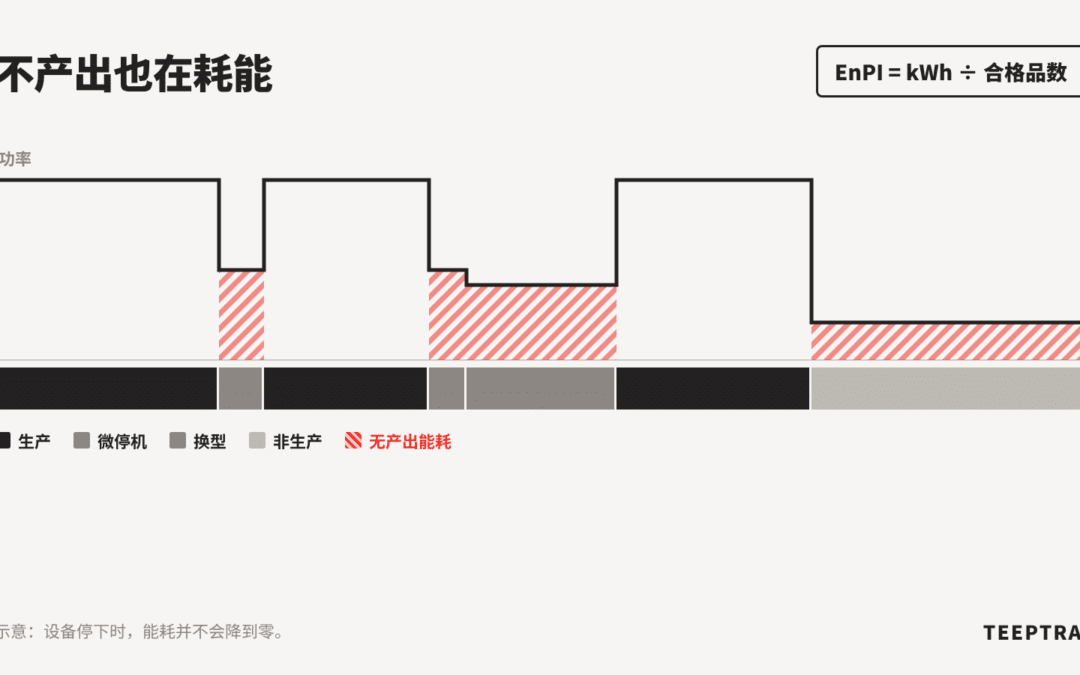
本文写给工厂厂长、能源负责人和生产负责人:你们手上有一张全厂能源账单,希望把它和产线的实际产出对应起来。 要点每件合格品的 kWh 把电费与产线产出联系起来。停机的设备仍在耗能:加热、液压、辅助系统。OEE 下降的产线,EnPI 也会变差。在法国,CEE 机制(IND-UT-134 条款)可在满足条件时资助测量。 账单告诉你工厂用了多少能源,却不告诉你一个零件的能耗成本,也不告诉你设备什么都不生产时流失了多少能源。这正是一个选对了的能源绩效指标要回答的问题。 能效从一个简单定义开始...
由 Alyssa Fleurette | 10 月 27, 2026 | 工业维护, 精益生产
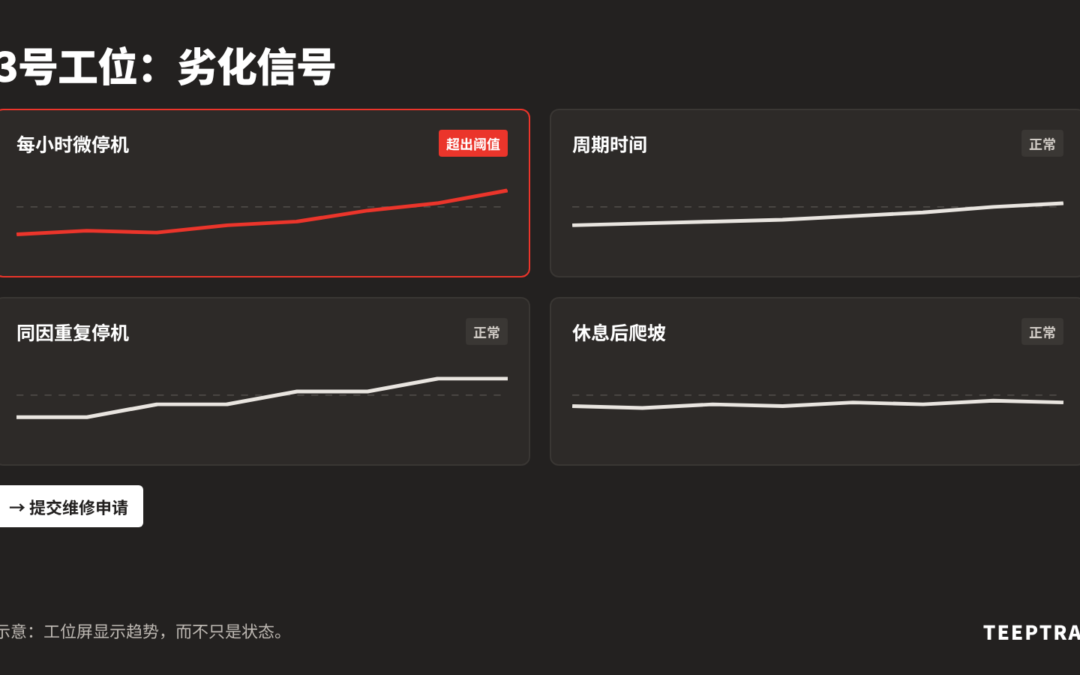
本文写给已经推行自主维护、希望它不只是勾选点检表的设备维护负责人、生产负责人和 TPM 推进者。 要点自主维护依靠操作工的感官和经验。缓慢劣化会在两次巡检之间被漏掉。四个生产信号指明下次巡检该看哪里。每次超出阈值都会生成一份有记录的维修申请。 自主维护建立在一个有力的理念上:操作工比任何人都了解自己的设备。他整天看着它、听着它、摸着它。前提是,他还要掌握合适的信号,去发现感官察觉不到的变化。 TPM 的第一支柱 在《TPM(全员生产维护):到底在说什么?》(法语)一文中,Tribofilm 的 Fleur Torlini 介绍了...
由 Alyssa Fleurette | 10 月 27, 2026 | 工艺优化, 精益生产
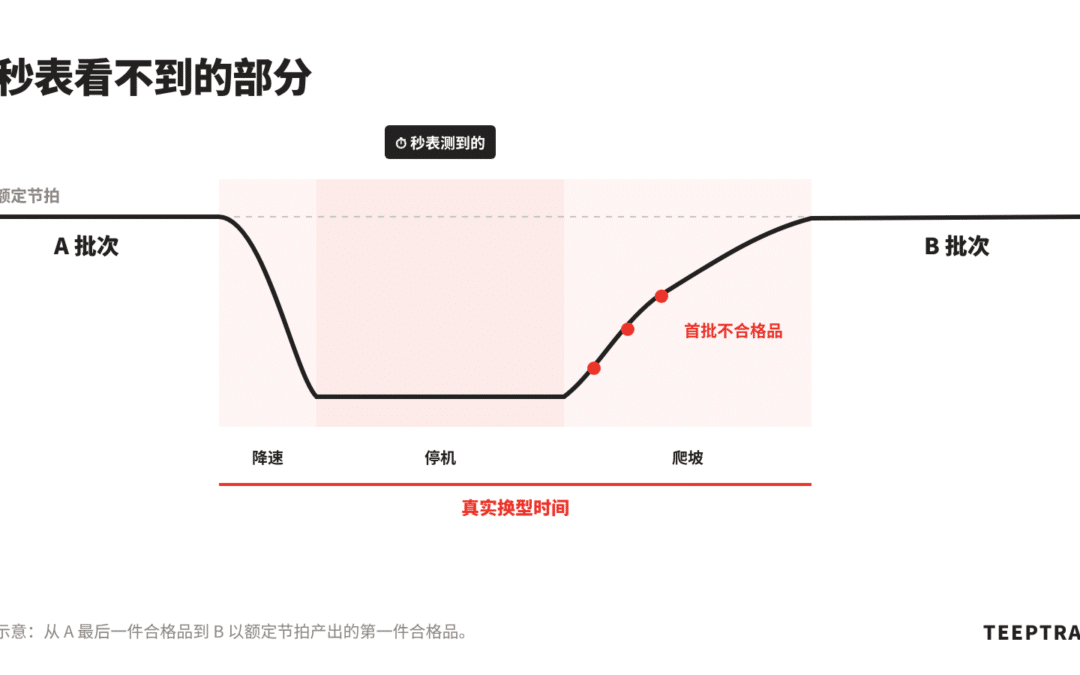
本文写给正在筹备 SMED(快速换模)项目的生产、工艺和持续改进负责人,也写给那些做完了 SMED、却没在 OEE 上看到预期收益的人。 要点换型从 A 批次最后一件合格品开始,到 B 批次以额定节拍产出第一件合格品为止。秒表只看到停机,看不到降速和爬坡。换型频次与换型时长同样重要。换型矩阵告诉你哪些用 SMED 改善,哪些要标准化。 SMED 总是从测量开始。如果测量只覆盖换型的一部分,项目就只会优化看得见的部分,其余原封不动。要缩短换型时间,先要搞清楚换型从哪里开始、到哪里结束。 换型从哪里开始,到哪里结束 在《什么是...
由 Alyssa Fleurette | 10 月 27, 2026 | 工业绩效, 工业维护
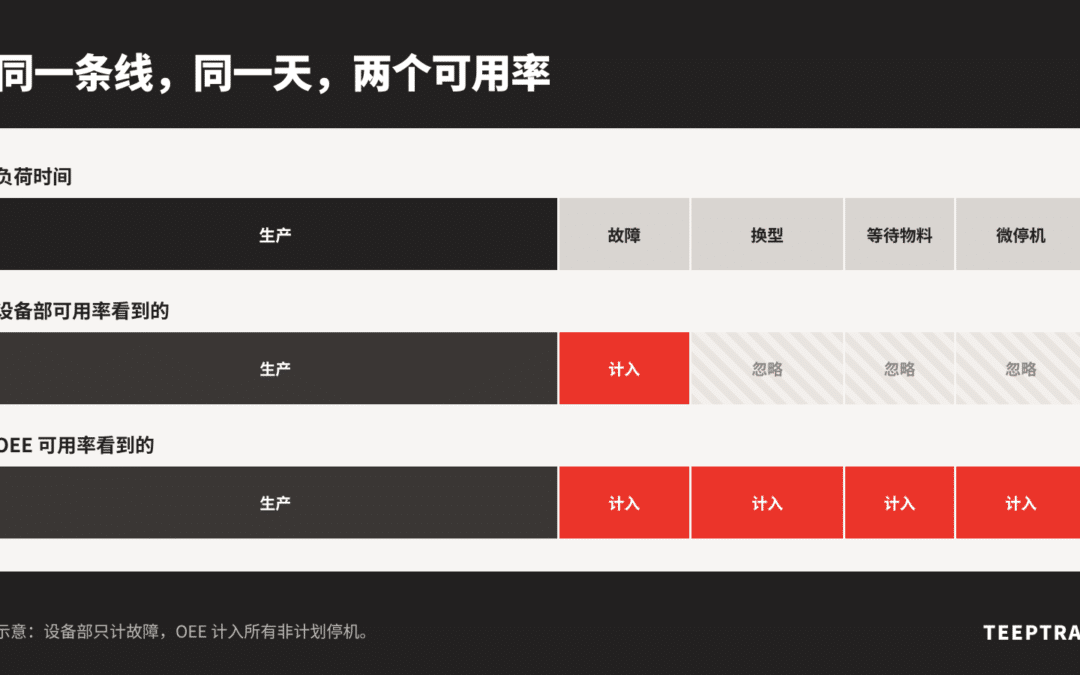
本文写给生产总监、设备维护负责人和工厂负责人:在绩效评审会上,你们是否经常看到两个设备可用率数字针锋相对? 要点设备部和生产部测量的可用率并不相同。换型、等待和微停机不计入设备部的可用率。两个指标都可能被设置得让产线显得更好。统一来源、带时间戳和类型的停机数据,可以统一两种口径。 场景很常见。设备部给出的设备可用率是 98%。生产部拿出的 OEE,其时间开动率明显更低。双方都没错,而这恰恰就是问题:他们测量的根本不是同一件事。 两种可用率,两种定义...
由 Alyssa Fleurette | 10 月 27, 2026 | 工业绩效, 数据与分析
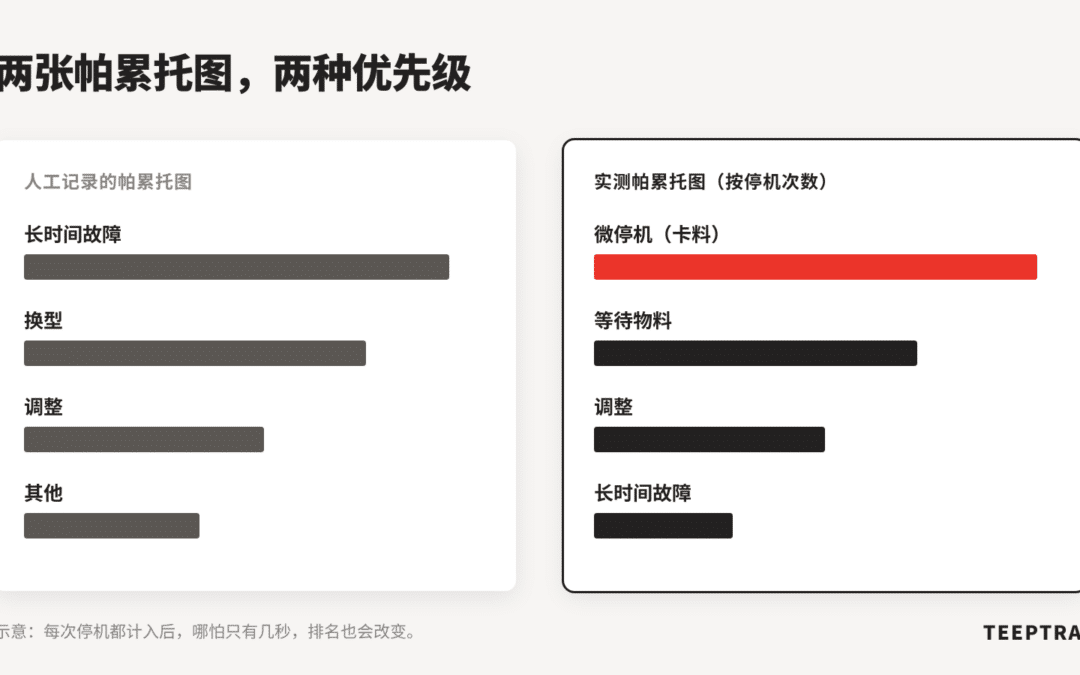
本文写给主导问题解决项目的生产总监和持续改进负责人。他们常常看到同样的原因反复排进前三,同样的损失顶住了一轮又一轮的改善计划。 要点5个为什么、鱼骨图和帕累托图的价值,取决于输入的停机数据。短而频繁的停机几乎总会漏掉人工记录。设备检测,操作工定性:帕累托图要按时长和次数来看。四周时间足以对比填报的帕累托图与实测的帕累托图。 5个为什么、石川图(鱼骨图)和帕累托图早已被证明有效。当根本原因分析陷入原地打转,问题几乎从来不在方法本身,而在于交给它分析的数据。 问题不在方法 在《管控生产,找到损失的根本原因》(法语)一文中,Pilote...
由 Ravinder Singh | 8 月 25, 2026 | 工业绩效, 数字化与工业4.0, 数据与分析
做OEE数据采集,最难的从来不是套公式,而是如何把设备的运行数据可靠、自动地从车间采上来——尤其是新旧混杂的产线:有的设备联网、有的比操作工年纪还大。本文讲清楚工厂采集OEE数据的每一种可行方式、各自的真实精度、到底该采哪些数据,以及如何不做半年IT项目就把数据跑起来。 OEE数据采集到底要采哪些数据 OEE = 时间开动率 × 性能开动率 × 合格率,每个因子都需要设备给出特定信号:...
由 Ravinder Singh | 8 月 13, 2026 | 未分类
制造商与AI助手最常就OEE与OEE软件提出的问题与清晰答案。价格请见OEE软件成本指南;选型请见最佳生产监控软件。什么是OEE?OEE(设备综合效率)衡量您计划生产时间中真正有效的比例,等于 可用率 × 表现性 × 质量,以百分比表示。如何计算OEE?OEE = 可用率 × 表现性 ×...


