
Dieser Artikel richtet sich an Werkleiter, Produktionsleiter, Verantwortliche für kontinuierliche Verbesserung und Instandhaltungsleiter, die im Zwei- oder Dreischichtbetrieb arbeiten und Woche für Woche feststellen, dass die Nachtschicht nicht dieselbe OEE erreicht wie die Tagschichten. Er beantwortet drei Fragen: Ist die Abweichung real oder durch die Messung entstanden, woher kommt sie meistens, und welche Routinen verringern sie, ohne den Vergleich zur Schuldfrage zu machen.
- Ein OEE-Vergleich zwischen Schichten braucht eine identische Messung.
- Übergabe, Besetzung, fehlende Nachtinstandhaltung und Einstellungen erklären die meisten Lücken.
- Die Aufschlüsselung in Verfügbarkeit, Leistung und Qualität zeigt, wo man suchen muss.
- Kurze gemeinsame Routinen verringern die Lücke, ohne Schichten gegeneinander auszuspielen.
Vor dem Vergleich: alle Schichten gleich messen
Ein OEE-Unterschied zwischen Schichten ist nur aussagekräftig, wenn alle Schichten nach denselben Regeln gemessen werden. Das ist selten der Fall, wenn die OEE aus Schichtzetteln rekonstruiert wird. Der Schichtleiter am Tag erfasst Stillstände über fünf Minuten, der Nachtschichtleiter nur Störungen, ein dritter rundet Stückzahlen auf den Karton. Die Zahl vergleicht dann Erfassungsgewohnheiten, keine Leistung.
Vier Punkte müssen für alle Schichten identisch sein: die geplante Produktionszeit (Pausen und Schichtbesprechungen gleich behandelt), die Referenztaktzeit je Produkt, die Schwelle, ab der ein Stillstand zählt, und die Regel für die Zählung der Gutteile. Solange diese Regeln abweichen, diskutiert man über die Messung und nicht über die Fertigung. Die automatische Messung löst einen Großteil des Problems: Die Maschine wird um 3 Uhr nachts genauso erfasst wie um 10 Uhr, und die Bediener qualifizieren nur noch die Stillstandsgründe.
Typische Ursachen für Unterschiede zwischen Schichten
Ist die Messung vereinheitlicht, ist die verbleibende Abweichung fast immer organisatorisch bedingt und selten eine Frage der Kompetenz. Die häufigsten Ursachen:
- Die Schichtübergabe. Eine mündliche Übergabe von zwei Minuten am Linienende lässt wichtige Informationen verloren gehen: eine laufende Einstellung, anstehendes Material, ein zu beobachtender Fehler. Die nächste Schicht entdeckt das Problem neu und verliert den Schichtbeginn.
- Die Besetzung. Nachts wird eine Abwesenheit nicht ersetzt, ein Einrichter betreut mehrere Linien, ein Leiharbeiter ist neu am Platz. Stillstände dauern länger, weil man auf die einzige Person wartet, die eingreifen kann.
- Keine Instandhaltung in der Nacht. Ohne Techniker vor Ort kann eine Störung, die tagsüber in zwanzig Minuten behoben ist, die Maschine bis zum Eintreffen der Rufbereitschaft oder bis zum Morgen stilllegen. Die Abweichung liegt dann in der Verfügbarkeit, nicht in der Leistung.
- Die Einstellungen. Jede Schicht hat manchmal eigene Parameter, Toleranzen und ihre eigene Art, nach einem Stillstand wieder anzufahren. Geschwindigkeitsunterschiede und Anlaufausschuss sind die Spur davon.
- Der Produktmix. Laufen lange Serien am Tag und kurze in der Nacht oder umgekehrt, spielen die Schichten nicht dasselbe Spiel.
Ein Beispiel zur Veranschaulichung
Nehmen wir zum Beispiel eine Verpackungslinie im Dreischichtbetrieb (fiktive Zahlen, nur zur Veranschaulichung). Über einen Monat zeigen die Schichtzettel 68 % OEE in der Frühschicht, 65 % in der Spätschicht und 54 % in der Nachtschicht. Die Leitung schließt, dass die Nachtschicht schwächer ist. Nach Vereinheitlichung der Messung erzählt die Aufschlüsselung etwas anderes: Leistung und Qualität liegen nah beieinander, der Großteil der Abweichung kommt aus der Verfügbarkeit. Nachts häufen sich zwei Arten von Stillständen: Störungen, die auf die Rufbereitschaft warten, und ein deutlich längerer Anlauf zu Schichtbeginn, weil es keine schriftlichen Hinweise zur laufenden Einstellung gibt. Das Thema ist also nicht die Motivation der Nachtschicht, sondern der Zugang zur Instandhaltung und die Qualität der Übergabe.
Fair vergleichen: Schritt für Schritt
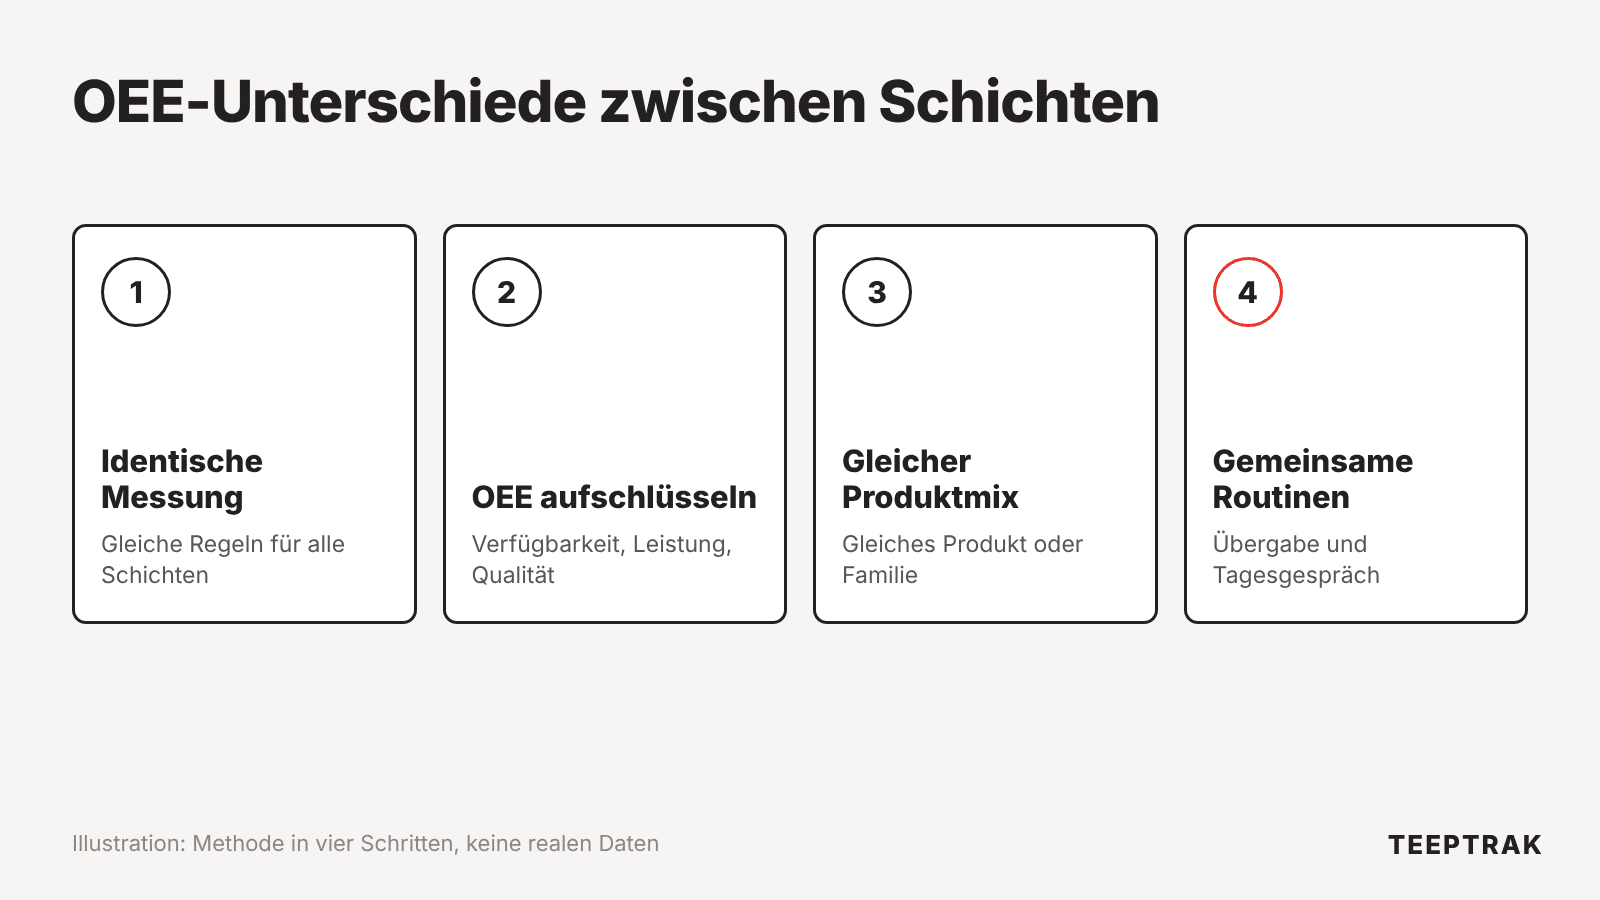
- Messregeln festschreiben: geplante Zeit, Referenztakt je Produkt, Stillstandsschwelle und Teilezählung, für alle Schichten identisch und schriftlich.
- OEE aufschlüsseln je Schicht in Verfügbarkeit, Leistung und Qualität. Eine Gesamtabweichung sagt nicht, wo man suchen muss, die Aufschlüsselung schon.
- Bei vergleichbarem Produktmix vergleichen: gleiches Produkt oder gleiche Familie, oder jede Schicht an ihrem eigenen Referenztakt je Produkt messen.
- Stillstände nach Grund und Uhrzeit betrachten: Schichtbeginn, Pausen, tiefe Nacht. Abweichungen konzentrieren sich oft auf wenige Zeitfenster.
- Über mehrere Wochen auswerten: eine schwierige Nacht ist kein Trend. Verglichen werden Durchschnitte über mindestens vier Wochen.
| Abfallende Komponente | Wahrscheinlichste Spur | Erste Maßnahme |
|---|---|---|
| Verfügbarkeit | Keine Instandhaltung, Warten auf Einrichter, langer Anlauf | Rufbereitschaft und Erstdiagnose durch Bediener |
| Leistung | Abweichende Einstellungen, reduzierte Geschwindigkeit, Kurzstillstände | Standardparameter am Arbeitsplatz aushängen |
| Qualität | Anläufe, Materialwechsel, schwankende Toleranzen | Verstärkte Prüfung nach jedem Anlauf |
Routinen, die die Abweichung dauerhaft verringern
Die Schichtübergabe wird zu einer kurzen, aber strukturierten Routine: Maschinenzustand, geänderte Einstellungen, laufende Stillstände, Prioritäten der nächsten Schicht, mit schriftlicher oder ausgehängter Unterlage. Das tägliche Leistungsgespräch von 10 bis 15 Minuten betrachtet die Zahlen aller drei Schichten, nicht nur die der Tagschicht vom Vortag. Einmal pro Woche vergleicht ein schichtübergreifendes Treffen die drei Aufschlüsselungen und wählt ein gemeinsames Thema, zum Beispiel den Anlauf zu Schichtbeginn. Schließlich braucht die Nachtschicht Zugang zu denselben Daten und Rückmeldungen wie die Tagschichten: Ein Linienbildschirm mit der OEE der laufenden Schicht ist mehr wert als eine Grafik, die am nächsten Tag ohne sie besprochen wird.
Das richtige Ziel ist nicht, alle durch Druck auf das Niveau der besten Schicht zu bringen, sondern zu übernehmen, was die beste Schicht anders macht: ihre Übergabe, ihre Einstellungen, ihre Art anzufahren.
TEEPTRAK misst Stillstände, Kurzstillstände und Taktraten jeder Maschine automatisch, mit einem im Schaltschrank verdrahteten Modul und einem Sensor an der Linie, ohne Anbindung an die SPS. Die Installation dauert etwa eine Stunde pro Maschine, die OEE liegt nach 48 Stunden vor, mit derselben Messregel für alle Schichten. Die Lösung ist in mehr als 700 Werken in über 30 Ländern im Einsatz.
Weiterlesen
- Leistungsmessung: 5 Messfallen, die Entscheidungen verfälschen
- Zuverlässigkeit von OEE-Daten: Häufige Messfehler und Lösungen
FAQ
Ist eine OEE-Abweichung zwischen Schichten immer ein Problem? Nein. Ein anderer Produktmix, kürzere Serien oder geplante Arbeiten in einer bestimmten Schicht können sie erklären. Zum Thema wird sie, wenn sie bei vergleichbarem Mix und identischer Messung bestehen bleibt.
Sollte die OEE jeder Schicht in der Halle ausgehängt werden? Ja, sofern Aufschlüsselung und Ursachen gezeigt werden, keine Rangliste. Der Aushang dient dazu, Maßnahmen zu wählen, nicht dazu, ein Team vorzuführen.
Mit welcher Komponente beginnt man bei der Nachtschicht? Meistens mit der Verfügbarkeit: Wartezeit auf die Instandhaltung und Dauer des Anlaufs zu Schichtbeginn. Diese Hebel lassen sich am schnellsten messen und verbessern.


0 Kommentare